Tipos de remachetes: um guia para 8 tipos comuns de remachetes
Os remaches são fixadores mecânicos permanentes amplamente usados para juntar chapa metálica, componentes estruturais, recintos, máquinas, veículos e muitos outros conjuntos. Ao contrário dos parafusos e parafusos, a maioria dos rebites não é destinada a ser removida após a instalação.
No entanto, nem todos os rebites funcionam da mesma forma. Diferente Tipos de rebites são projetados para diferentes forças de junta, materiais, métodos de instalação e condições de acessibilidade.
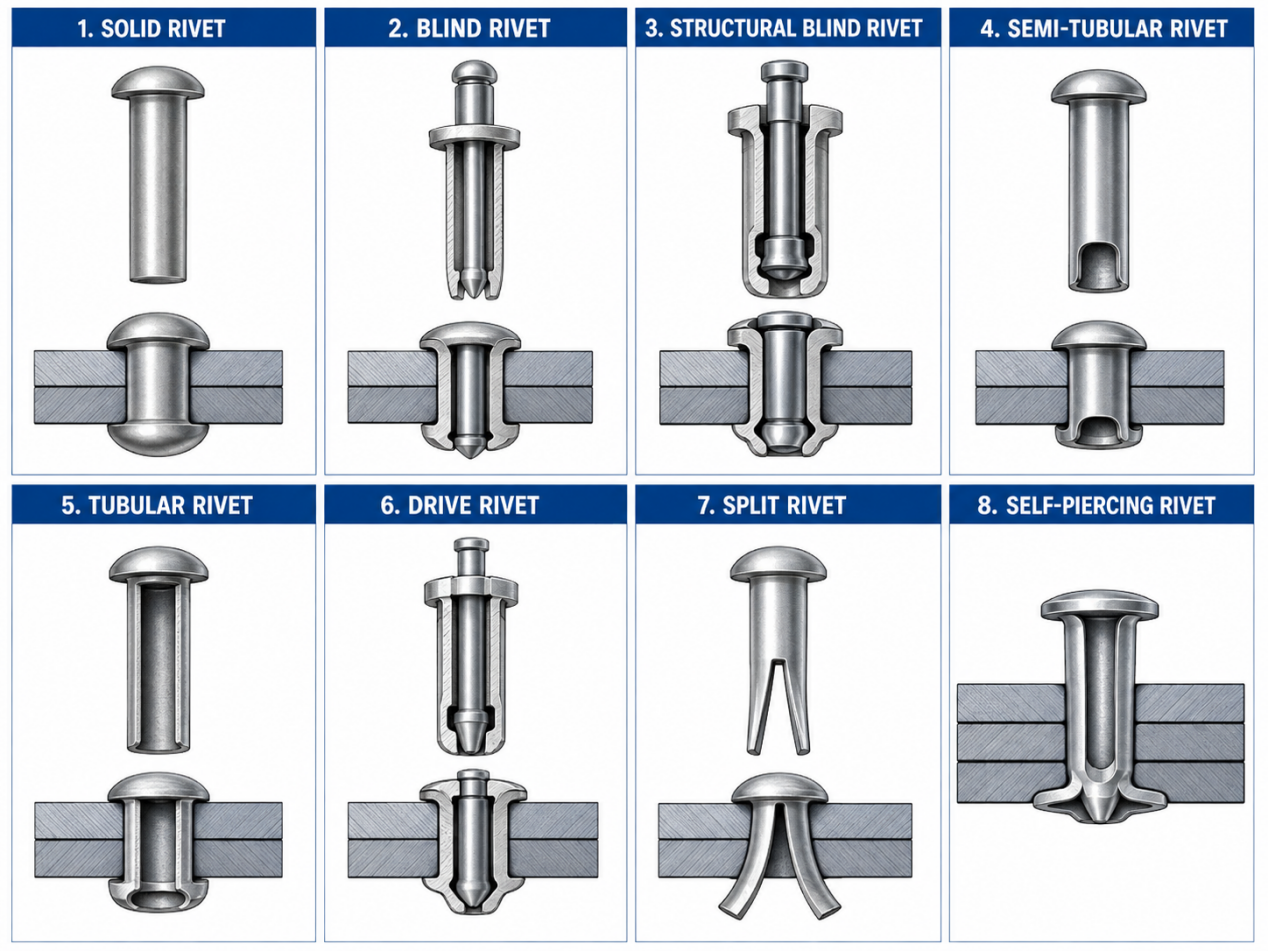
Os tipos de rebite mais comuns incluem remaches sólidos, remaches cegos, remaches cegos estruturais, remaches semi-tubulares, remaches tubulares, remaches de acionamento, remaches divididos e remaches auto-perfurantes.
Este guia explica como cada tipo funciona, onde é comumente usado e o que os engenheiros devem considerar ao selecionar remaches para peças fabricadas.
O que é um Rivet?
Um remache é um fixador mecânico permanente que consiste principalmente em uma cabeça e haste. É inserido através das peças que estão sendo unidas e, em seguida, deformado ou expandido de modo que uma segunda cabeça de retenção ou característica de bloqueio é formada no lado oposto.
Esta deformação impede que o remache seja puxado para trás através do buraco e prende os materiais juntos.
O método de instalação exato depende do projeto do remache. Alguns remaches exigem acesso a ambos os lados do conjunto, enquanto remaches cegos podem ser instalados quando apenas um lado é acessível.
1. Rivets sólidos
Aremache sólido é um dos designs de remache tradicionais mais simples e fortes. Consiste em uma haste cilíndrica sólida com uma cabeça fabricada em uma extremidade.
Durante a instalação, o remache é colocado através de buracos alinhados e a cauda é mecanicamente deformada para formar uma segunda cabeça.
Como a cauda normalmente precisa ser suportada ou formada do lado oposto, o riveting sólido geralmente requer acesso a ambos os lados da junta.
Os rebites sólidos são comumente associados a aplicações onde a força das juntas, a resistência à fadiga e a confiabilidade são importantes, incluindo estruturas de aeronaves e conjuntos mecânicos pesados.
Aplicações típicas:
>estruturas de aeronaves;
>montagens metálicas estruturais;
>equipamentos pesados;
->Pontes e estruturas de aço;
>juntas de chapa de alta resistência.
Vantagem principal: alta resistência mecânica e confiabilidade.
Limitação principal: Geralmente, o acesso é necessário para ambos os lados durante a instalação.
2. Rivets cegos
Rebites cegos estão entre os rebites mais comuns usados na fabricação moderna de chapa metálica.
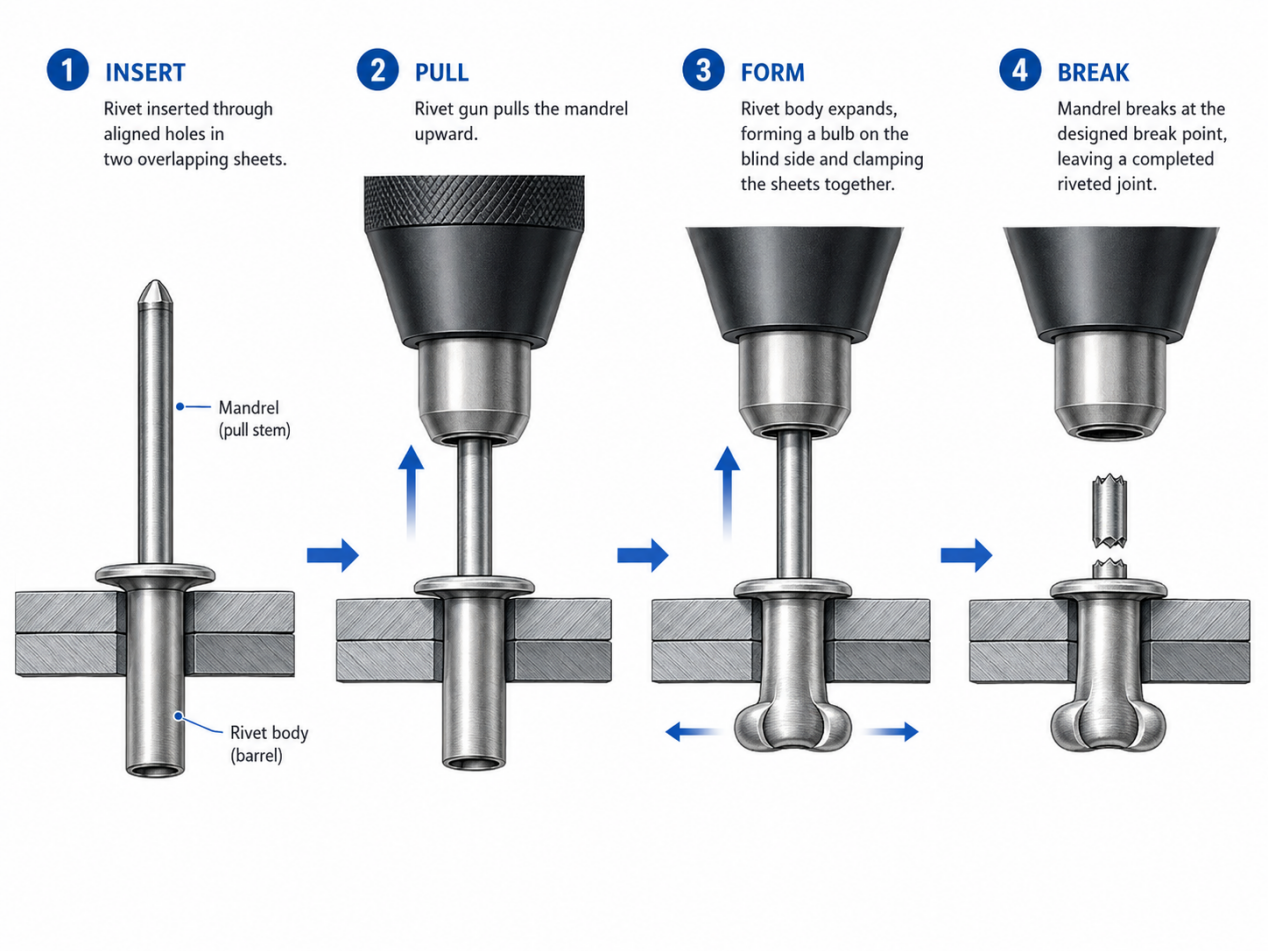
Um remache cego consiste em um corpo de remache oco e um mandrilho interno. O remache é inserido em um buraco preparado de um lado do conjunto. Uma ferramenta de rebite puxa o mandrilho, fazendo com que o corpo do rebite no lado cego se expanda e abrange os materiais juntos. O mandril eventualmente quebra em um ponto projetado.
Sua principal vantagem é óbvia:
Os remaches cegos podem ser instalados com acesso a apenas um lado da montagem.
Portanto, são particularmente úteis para secções fechadas, carcaças, caixas de chapa metálica, ductos e conjuntos onde a superfície traseira não pode ser facilmente alcançada.
Os rebites cegos também são frequentemente chamados rebites popembora o POP® se originou como uma marca em vez do termo técnico genérico.
Aplicações típicas:
>caixas de chapa metálica;
>carcaças eletrônicas;
>Componentes HVAC;
>painéis automotivos;
>armários;
>estruturas leves.
3. Rebites cegos estruturais
Aremache cego estrutural opera no mesmo princípio geral que um remache cego convencional, mas é projetado para cargas mecânicas mais altas e conjuntos mais exigentes.
Certos remaches cegos estruturais bloqueiam mecanicamente o mandrilho no corpo do remache, melhorando o cisalhamento e o desempenho de tração e fornecendo maior resistência à vibração do que remaches cegos abertos padrão.
Eles são comumente considerados quando a instalação unilateral é necessária, mas uma junta mais forte é necessária.
Aplicações típicas:
>equipamentos de transporte;
>carrocerias de caminhões;
>estruturas industriais;
>montagens de chapa pesada;
>juntas resistentes à vibração.
Ao especificar remaches cegos estruturais, os engenheiros devem usar dados de carga do fabricante em vez de assumir que todos os remaches cegos fornecem a mesma resistência.
4. Rivets semitubulares
Aremache semi-tubular se assemelha a um remache sólido, mas tem um buraco axial parcial na extremidade da cauda.
Como a cauda é oca por parte de seu comprimento, menos força é necessária para deformá-la durante a instalação em comparação com um remache completamente sólido. A seção oca se expande ou rola para fora para segurar a junta.
Os remaches semitubulares também podem ser úteis para juntas onde é necessário um movimento rotativo limitado.
Aplicações típicas incluem:
>articulações;
>componentes dos freios;
>escadas;
>produtos de iluminação;
>produtos eletrônicos;
>montagens mecânicas.
Eles são frequentemente instalados usando prensas, prensas, equipamentos de rebitagem de impacto ou máquinas de rebitagem automatizadas.
5. Rivets tubulares
Arebite tubular tem uma haste oca que se estende muito mais para o corpo do rebite do que um projeto semi-tubular.
A extremidade oca é esboçada ou rolada durante a instalação para criar a função de retenção.
Como relativamente pouco material precisa ser deformado, rebites tubulares podem ser instalados com forças de formação menores. Eles são geralmente mais adequados para fixação de trabalho leve e médio do que juntas estruturais altamente carregadas.
Aplicações típicas:
>componentes elétricos;
>produtos de consumo;
>conjuntos de chapa leve;
>produtos de couro;
>montagens de plástico;
>componentes mecânicos leves.
Os remaches semitubulares e totalmente tubulares parecem semelhantes, por isso devem ser especificados claramente na documentação de engenharia em vez de confiar apenas na aparência visual.
6. Drive Rivets
Arebite de condução é instalado dirigindo um pino ou mandrilho no corpo do remache em vez de puxar um mandrilho com uma ferramenta convencional de remache cego.
À medida que o pino é movido para dentro, o corpo do remache se expande e se bloqueia no buraco. Alguns desenhos de rebite de acionamento podem, portanto, ser instalados com ferramentas relativamente simples e com acesso de um lado.
Aplicações típicas:
>placas de nome;
>placas de identificação;
>sinais;
>painéis;
>componentes plásticos;
>montagens de serviço leve.
Os remaches de acionamento são convenientes para instalação rápida, mas geralmente não são selecionados como substitutos de fixadores estruturais de alta resistência sem verificação de engenharia apropriada.
7. Rivets divididos
Aremache dividido tem uma perna dividida em duas ou mais pernas.
Durante a instalação, essas pernas se espalham ou se dobram para fora, criando uma fechadura mecânica atrás do material.
Este design funciona particularmente bem com materiais mais macios porque as pernas expandidas fornecem uma área de retenção relativamente grande.
Aplicações típicas:
>couro;
>plásticos;
>placa de fibra;
>soft materials;
>lightweight products.
Split rivets are generally more appropriate for light-duty fastening than structural metal joints. Different rivet manufacturers offer split and bifurcated designs for specialized assembly requirements.
8. Self-Piercing Rivets
Self-piercing riveting (SPR) differs from conventional riveting because the sheets do not necessarily require a pre-drilled hole.
During installation, a specially shaped rivet is driven through the upper sheet or sheets while a die supports the material underneath. The rivet penetrates the upper material and flares into the lower sheet, producing a mechanical interlock without completely penetrating the bottom layer.
This makes self-piercing riveting particularly useful in automated sheet metal assembly.
Aplicações típicas:
>automotive body structures;
>aluminum sheet assemblies;
>mixed-material joints;
>high-volume sheet metal manufacturing.
SPR equipment and joint design are more specialized than conventional hand-installed riveting, so the process is normally engineered as part of the production system.
Comparison of Common Rivet Types
Rivet Type | Access Required | Typical Strength | Common Application |
Solid | Both sides | High | Aircraft and structural assemblies |
Blind | One side | Low–Medium | Sheet metal enclosures |
Structural Blind | One side | Medium–High | Transportation and industrial assemblies |
Semi-Tubular | Usually both sides | Medium | Hinges and mechanical products |
Tubular | Usually both sides | Low–Medium | Lightweight assemblies |
Drive | One side | Low–Medium | Panels and nameplates |
Split | One side / simple assembly | Low | Soft materials |
Self-Piercing | Automated die access | Medium–High | Automotive sheet metal |
Actual joint performance depends on rivet diameter, geometry, material, grip range, installation quality, and the materials being joined. Manufacturer specifications should therefore be used when structural load capacity is important.
Common Rivet Materials
Rivets are manufactured from several metals, including:
>alumínio;
>aço;
>stainless steel;
>copper;
>brass;
>specialty alloys.
Blind rivets, for example, are commonly available in aluminum, steel, and stainless steel combinations. Material choice affects strength, corrosion resistance, weight, cost, and compatibility with the parts being joined.
For outdoor or corrosive environments, stainless steel may provide better corrosion resistance, while aluminum is often preferred when low weight and ease of installation are priorities.
Engineers should also consider galvanic corrosion when dissimilar metals will be exposed to moisture.
Common Rivet Head Types
Rivet type and rivet head style should not be confused.
For example, a blind rivet may be supplied with several different head configurations. Common head styles include:
>dome or standard heads;
>countersunk heads;
>large-flange heads.
Head selection affects load distribution, surface profile, appearance, and the preparation required in the mating material.
A countersunk rivet may be preferred when a flush surface is required, while a large-flange design can distribute load over a wider area.
How to Choose the Right Type of Rivet
Selecting the correct rivet requires more than choosing a diameter.
Important engineering considerations include:
>accessibility — can both sides of the assembly be reached?
>joint strength — what shear and tensile loads must the joint withstand?
>material thickness — is the rivet grip range suitable?
>base materials — are you joining aluminum, steel, plastic, composites, or mixed materials?
>corrosion resistance — will the joint operate outdoors or in a corrosive environment?
>surface requirement — is a flush head necessary?
>production volume — will riveting be manual or automated?
>service environment — will vibration, temperature, or moisture affect the joint?
For blind riveting in particular, rivet diameter and grip range should match the prepared hole and the combined thickness of the materials being joined.
Rivets in Sheet Metal Fabrication
Riveting remains useful in sheet metal fabrication because it can permanently join thin materials without requiring access for a nut and, in many cases, without applying the heat associated with welding.
The appropriate joining method ultimately depends on product requirements. A fabricated enclosure, for example, may use a combination of bending, welding, threaded inserts, rivets, and mechanical fasteners.

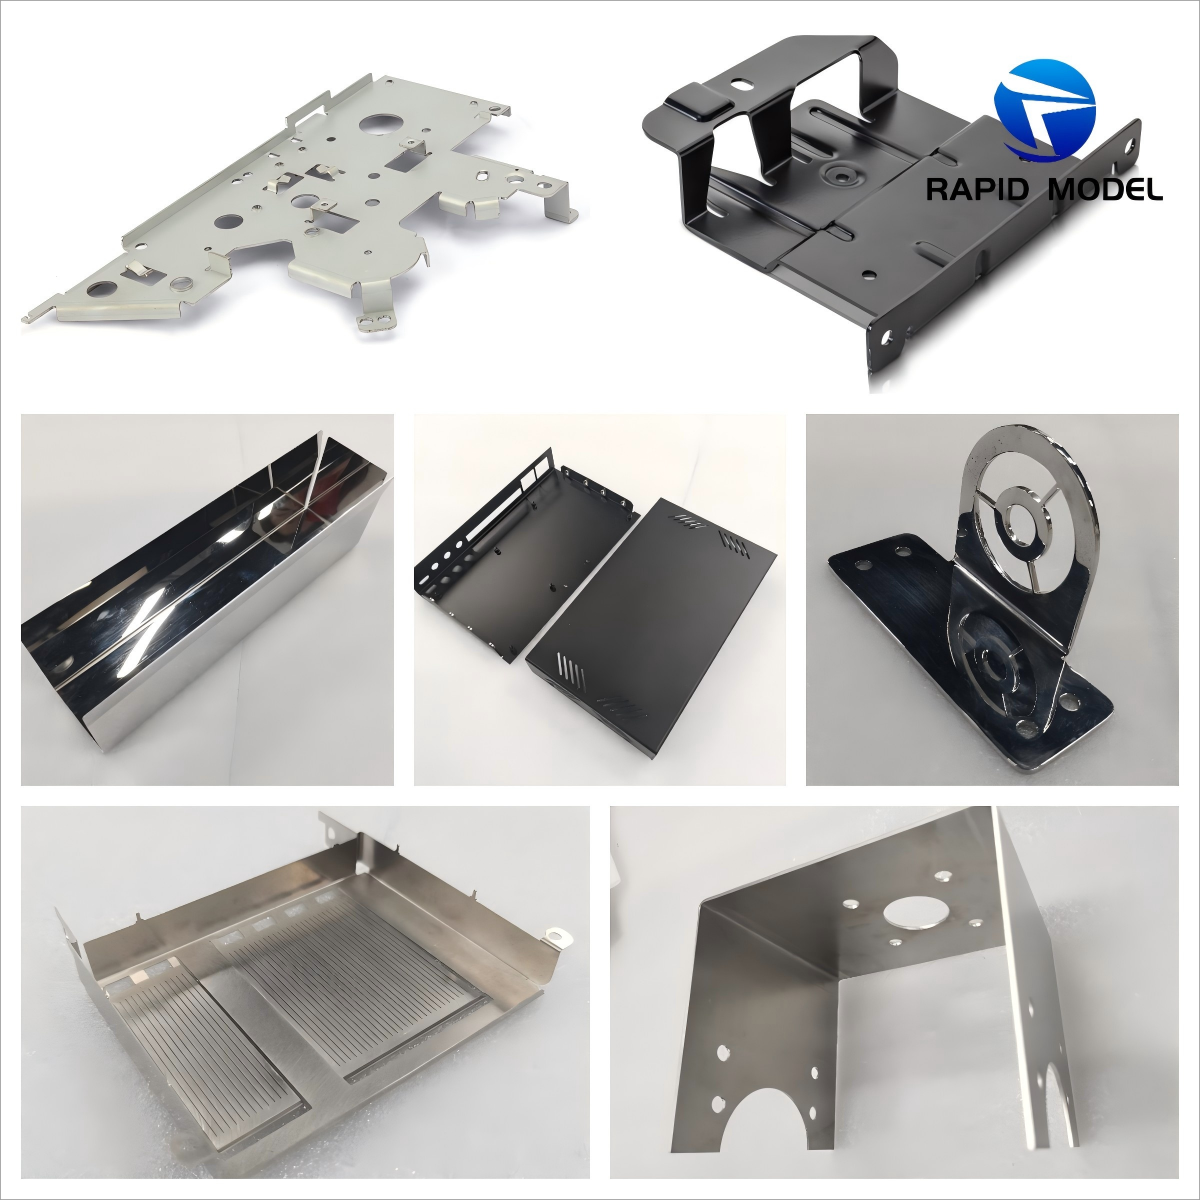
For custom sheet metal parts, engineers should define critical joining requirements on the drawing, including hole diameter, rivet type, material, head style, and any cosmetic or structural requirements.
Rapid-Model provides custom sheet metal fabrication and CNC machining for prototypes and low-volume production. Providing complete CAD files, drawings, material specifications, finishes, and assembly requirements helps the manufacturing team evaluate the appropriate fabrication and joining process.
Conclusion
There are many Tipos de rebites, and each is designed for a different combination of installation access, material, load, and production requirements.
Solid rivets provide excellent strength when both sides are accessible, while blind rivets are ideal when installation is possible from only one side. Semi-tubular and tubular rivets reduce forming force, drive and split rivets provide simple fastening solutions, and self-piercing rivets are particularly useful in automated sheet metal production.
Choosing the right rivet requires consideration of joint loads, material compatibility, grip range, hole size, corrosion resistance, installation method, and service environment—not simply the external appearance of the fastener