عملية تصنيع المسامير والمسامير للسيارات
يمر تصنيع أجهزة تثبيت السيارات بخمس مراحل أساسية: اختيار المواد - تشكيل - تعزيز - التشطيب - التحقق من الصحة . تتطلب كل مرحلة التحكم الصارم في معايير العملية لتلبية متطلبات صناعة السيارات العالية للدقة والقوة والموثوقية. فيما يلي شرح فني منهجي لكل مرحلة، بما في ذلك العمليات والمعدات ونقاط مراقبة الجودة.
أولا - إعداد المواد الخام: الأساس من الاختيار إلى المعالجة المسبقة
تحدد جودة المواد الخام بشكل مباشر الأداء النهائي للمثبتات. هذه المرحلة تغطي اختيار المواد - اختبار التكوين - المعالجة المسبقة.
1. اختيار المواد والفحص
- اختيار الصلب: على سبيل المثال ، فولاذ منخفض الكربون Q235 للمسامير الصف 3.6 ، فولاذ الكربون المتوسط 45 # للمسامير الهيكلية الصف 8.8 ، فولاذ سبيكة SCM435 للمسامير عالية القوة الصف 10.9 ، و TC4 (Ti-6Al-4V) سبيكة للمثبتات التيتانيوم.
- فحص الجودة: تستخدم أجهزة قياس الطيف لاختبار التركيب الكيميائي (على سبيل المثال ، يجب أن يكون محتوى الكربون في الصلب 45 ٪ 0.42٪ -0.50٪). كاشفات العيوب الحالية الدوار تتحقق من العيوب السطحية مثل الشقوق والطيات ؛ يتم رفض قضبان الأسلاك غير المؤهلة.
2. عملية المعالجة المسبقة
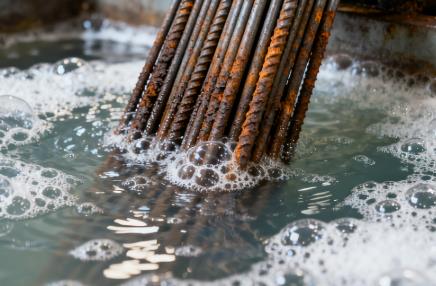
- إزالة الصدأ وإزالة الدهون: يتم تخليص قضبان الأسلاك في حمض الهيدروكلوريك (15-20٪) ، ثم إزالة الدهون في المحلول القلوية عند 50-60 ℃ لإزالة الأكسيدات والزيوت.
- الفوسفات: يخلق طبقة فوسفات 5-10μm لتحسين الالتصاق لزيوت التشحيم. يتم استخدام طلاء التحويل الخالي من الفوسفات الصديقة للبيئة لتلبية متطلبات RoHS.
- رسم الأسلاك: آلات الرسم متعددة المرور تقلل قطر الأسلاك إلى دقة ± 0.01mm. تصلب العمل البارد يزيد من قوة الشد بنسبة 15٪ - 20٪. انخفاض درجة الحرارة في 200-300 ℃ يخفف من الإجهاد الداخلي.
ثانياً. عملية تشكيل: الدقة الباردة العنوان والتزوير الساخن
تشكيل أشكال رأس المسمار والقذف. اعتمادا على الحجم والمواد، عنوان بارد أو التزوير الساخن يستخدم.
1. عنوان بارد (لمثبتات ≤24mm)
- المعدات: رؤوس باردة متعددة المحطات (4-6 محطات) ، الناتج 300-800 جهاز كمبيوتر شخصي / دقيقة.
- الخطوات: القطع، قبل العنوان، العنوان النهائي، والثقب (للثغرات مثل هيكس أو فيليبس). يجب التحكم في التسامحات الأبعاد إلى ± 0.02 مم.
- مراقبة الجودة: تكتشف أنظمة الرؤية الشقوق والثغرات والرؤوس غير الكاملة بدقة ≥99.5٪.
2. التزوير الساخن (لـ > 24 مم أو المسامير عالية القوة)
- التدفئة: فرن الاستقراء حرارة البليتات إلى 850-1200 ℃ ، مع توحيد درجة الحرارة في حدود ± 30 ℃.
- تزوير: تشكل آلات التزوير الساخنة (500-2000T) رؤوس في خطوة واحدة مع زيوت التشحيم القائمة على الجرافيت لمنع الالتصاق.
- التبريد: تبريد رذاذ المياه السريع (10-15 ℃ / ثانية) يقلل من الأكسدة. تفجير النار يزيل مقاييس الأكسيد، وضمان Ra ≤6.3μm خشونة السطح.
ثالثا. معالجة الخيط: دقة تحمل الهيكل
الخيوط تنقل التحميل المسبق وتتطلب تشكيل دقيق للقوة والتجميع السلس.
1. المتداول والخيوط
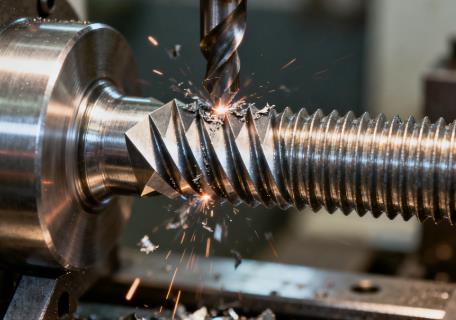
- موضوع المتداول: آلات تدوير الخيوط الشعاعية أو المحورية تشوه القذف بشكل بلاستيكي باستخدام القوالب المتصلبة. الكفاءة: 200-500 جهاز كمبيوتر شخصي / دقيقة ؛ الدقة: خطأ متراكم ≤0.05mm.
- النقر على الخيط للمسامير الذاتية: قطعت لوحات الخيط حواف حادة بزاوية دقيقة (60 ° ± 1 °) ونقطر قطر الطرف R0.1mm ، مما يتيح اختراق المواد. الكفاءة: 1000-2000 قطعة / دقيقة.
2. فحص الجودة
- قياس: مقاييس Go / No-Go تتحقق من قطر الملعب والقطر الرئيسي (على سبيل المثال ، يجب أن تمر المسامير M10 × 1.5 بالكامل ، ومقياس No-Go جزئيا ≤3 خيوط).
- فحص السطح: تضمن المجهرات المعدنية عدم وجود شقوق / طيوات. الخشنة Ra ≤3.2μm لتجنب الاستيلاء.
رابعا - المعالجة الحرارية: تعزيز الخصائص الميكانيكية
1. التخميد القياسي والتخفيف
- التخميد: الفرن المستمر حرارة المسامير (820-950 ℃) ، ثم إطفاء في وسائل الإعلام القائمة على الماء (8.8 درجة) أو الزيت (≥10.9 درجة). يجب التحكم في معدلات التبريد لمنع التشقق.
- التخفيف: يتم تنفيذه في غضون ساعة واحدة من الإطفاء. درجات الحرارة تتراوح 320-450 ℃ اعتمادا على الصف. صلابة: 22-32HRC (8.8) ، 28-36HRC (10.9).
2- المعاملة الخاصة
- الكربور: يوفر سطح صلب (58-62HRC) مع نواة قوية (30-40HRC) لمجموعة المسامير.
- الشيخوخة:تخضع مسامير التيتانيوم للشيخوخة عند 500-550 درجة مئوية لتحسين قوة الشد > 900MPa.
3. مراقبة الجودة المعالجة الحرارية
- اختبار الصلابة (روكويل، فيكرز).
- المعادن للتحقق من هيكل السوربيت الصحيح.
- اختبار ميكانيكي (الشد، العائد، تحليل موقع الكسر).
خامسا - معالجة السطح: مقاومة التآكل وتكيف التجميع
| عملية | التفاصيل | التطبيقات | أداء |
|---|---|---|---|
| الكهربائية الجلفنة | طبقة Zn 8-12μm ، علاج التنشيط | المسامير الداخلية، المسامير غير المرئية | ≥48h رش الملح |
| داكروميت | طلاء Zn-Al ، معالجة في 300-320 ℃ | الهيكل، مسامير التعليق | ≥500h رش الملح، 300 ℃ مقاومة الحرارة |
| سبيكة الزنك والنيكل | Zn 15-20g / L ، Ni 8-12g / L | المحرك، مسامير نظام العادم | ≥1500h رش الملح، 400 ℃ المقاومة |
| الفوسفات | فيلم فوسفات Zn 3-5μm | مسامير الجسم تحت الطلاء | الالتصاق ≥5MPa |
فحص الجودة
- سمك الطلاء (± 2μm التسامح).
- الالتصاق (اختبار القطع المتقاطع ، ≤5 خسارة الشبكة).
- مقاومة التآكل (اختبارات رش الملح ASTM B117).
سادسا - التفتيش النهائي والتغليف: ضمان الجودة الشامل
1. الاختبار النهائي
- فحص الأبعاد الكاملة مع CMM (± 0.005mm).
- NDT مع فحص الجسيمات المغناطيسية لمسامير ≥10.9.
- اختبار زاوية عزم الدوران في التجميع (على سبيل المثال، M10: 50N·m + 90 درجة).
2. التعبئة والتغليف
- الداخلية: ورق مضاد للصدأ، أكياس خالية من الثابتة.
- الخارجي: الكرتونات المموجة ≤25kg ، أقسام الرغوة ، وموسمة بالمواصفات وأرقام الدفعات.
- تتبع: بطاقات مع رقم حرارة المواد، دفعة الفرن، تقارير التفتيش.
من خلال هذه المراحل الست التي يتم التحكم فيها بدقة ، تحقق المسامير والمسامير للسيارات دقة الأبعاد ± 0.02 مم، وامتثال قوة 100٪، ومقاومة التآكل تلبية متطلبات عمر المركبةضمان الأداء الموثوق به في جميع تطبيقات السيارات.