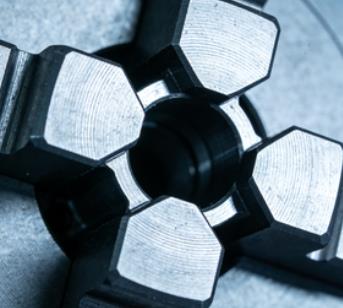
مواصفات هندسية
التحدي التقني: إدارة القصور الديناميكي مقابل الصلابة الهيكلية
غالبا ما تكمن نقطة الاحتكاك الأساسية لمتكاملي الأتمتة الأوروبيين في التوازن بين الكتلة المتبادلة وطول عمر المكونات. في هذا المشروع، طلب العميل زيادة بنسبة 15٪ في سرعة الدورة دون المساس بعمر تشغيل وحدة القيادة على مدار الساعة. حدد فريقنا الهندسي أن روابط الصلب القديمة كانت تحفز الاهتزاز الطفيلي المفرط عند الدورات العالية.
استراتيجية تحسين المواد
لقد نفذنا نهجًا للمواد الهجينة لحل اختناق القصور:
- الروابط السينمائية: انتقلت من الفولاذ القياسي إلى 7075-T6 الألومنيوم . باستخدام طحن محيطي عالي السرعة مع قطع البنوت المصقولة ، حققنا تشطيب سطحي يزيل نقاط تركيز الإجهاد ، مما يمنع تكسير التعب تحت دورات تسارع عالية.
- مساكن القيادة: احتفظ AISI 4140 سبيكة الصلب لمركزها المتفوق من المرونة. للتعامل مع زيادة أحمال المحامل ، استخدمنا تصلب الاستقراء المحلي بشكل خاص على مسارات السباق المحامل إلى HRC 48-52 ، مما يترك النواة قوية ومقاومة للصدمات.
الطحن الصلب مقابل الطحن التقليدي
كان اختراق كبير في هذه الحالة هو القضاء على الطحن الأسطواني. تقليديا، يتم ترميم مكونات الصلب 4140 بعد التصلب للوصول إلى التسامحات النهائية، وهي عملية تستغرق وقتا طويلا ومكلفة.
الاستفادة من لدينا مراكز Mazak ذات المحور الخمسوأدوات CBN المتخصصة (نيتريد البورون المكعب)، قمنا " الطحن الصلب" على المقاعد المحمولة. وهذا يسمح لنا بالحفاظ على التوازي بين0.01 مم عبر فترة السكن بأكملها في إعداد واحد ، مما يضمن أن عمود الدفع يبقى مستقيمًا تمامًا مع طائرة التثبيت ، وبالتالي تقليل توليد الحرارة والسحب الطفيلي.
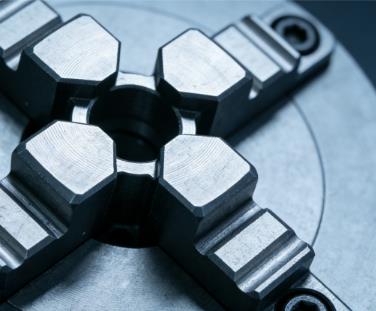
هندسة السطح المتقدمة
لتخفيف ارتداء اللاصق على دبابيس الاتصال المنزلقة ، انتقلنا إلى ما وراء الطلاء الكهربائي القياسي. لقد طبقنا تراسب البخار الفيزيائي (PVD) نيتريد التيتانيوم طلاء. هذا زاد من صلابة سطح دبابيس الفولاذ المقاوم للصدأ إلى حوالي 2300 HV - سمح معامل الاحتكاك المنخفض الناتج عن ذلك للمستخدم النهائي بتقليل تردد التشحيم ، مما خفض بشكل كبير من وقت التوقف لخطوط التجميع الآلية.
القياس والتحقق من الصحة
وبالنظر إلى " التوصيل واللعب" متطلبات لمعايير التجميع الألمانية ، وبروتوكول مراقبة الجودة لدينا:
- قياس الهواء: يستخدم لأقطار الحفر الحرجة للكشف عن التشنج أو التشنج الذي قد تفوته مسبارات CMM القياسية.
- تقرير زيس CMM:كامل GD & amp؛ تم توفير خرائط T مع كل دفعة ، لضمان أن تبقى التسامحات في التجميع النهائي ضمن حد 0.02 مم.
- 100٪ التفتيش النهائي:وتم التحقق من أن كل مقعد يحمل " الذهاب / لا الذهاب" مقياس رئيسي قبل التعبئة والتغليف الفراغ للنقل الدولي.
التطوير المستقبلي: التصميم المولد
وبناء على هذا النجاح، نحن حاليا في وضع النماذج الأولية الإصدار 2.5الذي يستخدم تحسين الطوبولوجيا (التصميم المولد). من خلال إزالة المواد غير الحاملة من جسم السكن، نتوقع زيادة تقليل الوزن بنسبة 12٪ مع الحفاظ على نفس صلابة الالتواء، ودفع حدود أجهزة الأتمتة عالية السرعة.
هل أنت مستعد لترقية أجهزة الأتمتة الخاصة بك؟
من وحدات محركات الصلب الصلب إلى روابط الألومنيوم عالية السرعة ، نقدم الدقة المطلوبة لأسرع خطوط التجميع في العالم.
اطلب مراجعة تقنية