| سبيكة النحاس | التوصيل (% IACS) | تصنيف قابلية التصنيع | القوة النموذجية | التطبيقات الأساسية |
|---|---|---|---|---|
| C11000 (ETP النحاس) | >100% | 20% (اللطيق) | متوسطة | الحافلات، الاتصالات الكهربائية، المغسلات الحرارية |
| C10100 (OFC) | >101% | 20% | متوسطة | أشباه الموصلات، عالية الفراغ، مسرعات الجسيمات |
| C36000 (النحاس الحر القطع) | ~28% | 100% (مرجعية) | جيد | التجهيزات والصمامات وأجزاء آلة المسمار الدقيقة |
| C26000 (70/30 النحاس) | ~28% | 30% | متوسطة عالية | مكونات الذخائر، المثبتات، الأجهزة الزخرفية |
| C93200 (تحمل البرونز) | ~12% | 70% | عالية | محامل، بوشات، غسالات (SAE 660) |
| C95400 (البرونز الألومنيوم) | ~13% | 20% (قوية) | عالية جداً | التروس الثقيلة، الأجهزة البحرية، ارتداء لوحات |
الدقة النحاس & خدمات معالجة النحاس CNC. أجزاء النحاس المخصصة
نموذج سريع يقدم مكونات سبيكة النحاس المخصصة. وتغطي الخدمات النماذج الأولية السريعة والإنتاج الضخم. تقنيات المعالجة الخبراء تضمن الأداء المثالي للتطبيقات الحرجة. الشحن العالمي متاح مع خيارات سريعة.
10+
آلات مخصصة
5-10 يوم
وقت القيادة النموذجي
12 ساعة
اقتباس الخبراء
98%
الاحتفاظ بالموصلية
التسامح الأبعاد
±0.01mm
تم تحقيقه بأدوات متخصصة للمواد اللطية والتعويض الحراري في الوقت الحقيقي.
الانتهاء من السطح
Ra ≤ 0.8μm
مهم للاتصالات الكهربائية، درع RF، وأسطح الختم عالية الفراغ.
الجودة & قابلية التتبع
ISO 9001:2015
شهادة المواد الكاملة (C10200 ، C36000 ، إلخ) واختبار الموصلات بنسبة 100٪ للأجزاء الحرجة.
خبرة معالجة النحاس
الدقة النحاس & النحاس CNC قدرات التصنيع
حلول متخصصة للموصلية العالية والإدارة الحرارية ومكونات النحاس المعقدة المقاومة للتآكل
الدقة للأجزاء الكهربائية
معالجة قضبان الحافلات والموصلات والمحطات مع التسامحات الصارمة للحفاظ على > 98٪ موصلية IACS.
- معالجة منخفضة الإجهاد
- حواف خالية من الحفر
معالجة الحل الحراري
إنتاج مصابيح حرارية معقدة، لوحات باردة، ومنشطات مع هندسة الزعانف المثلى والسطح.
- نسبة الجانب العالية الزعانف
- فراغ لحام جاهز
النموذج الأولي إلى الإنتاج
النماذج الأولية CNC سريعة التحول لمكونات RF ، ومرشدات الموجات ، وأقطاب EDM في 2-5 أيام.
- DFM للنحاس
- نصائح درجة المواد
أجزاء النحاس عالية الحجم
إنتاج فعال لمركبات النحاس ومكونات السباكة والأجهزة الزخرفية بجودة متسقة.
- معالجة المسمار السويسرية
- التخلص الآلي
معالجة متعددة المحاور المتقدمة
قدرات 5 محاور لمكونات نحاسية معقدة من قطعة واحدة مثل لفائف الاستقراء وكتل الفوهة.
- كفاءة الإعداد الواحد
- التشطيبات الملموسة
مجموعة كاملة من سبيكة النحاس
- خصائص سبيكة مطابقة
- تقارير مطحنة معتمدة
عملنا النحاسي
CNC معالجة النحاس & معرض أجزاء النحاس
استكشف مكونات سبيكة النحاس المصنوعة بدقة واحصل على أجزاء النحاس المخصصة الخاصة بك.
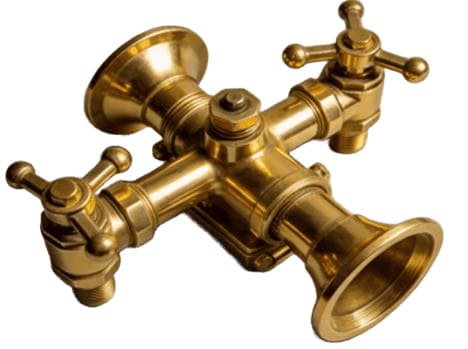
أجزاء صمام النحاس
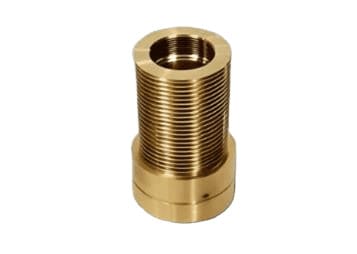
أجزاء المسمار النحاسية
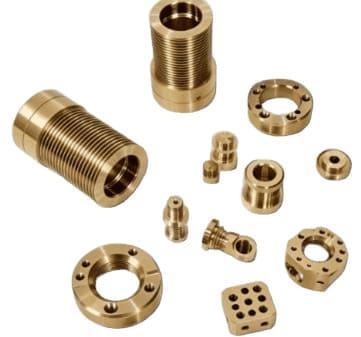
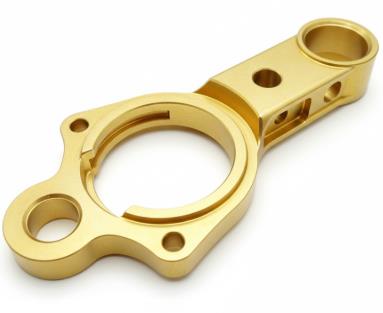
أجزاء النموذج الأولي النحاسية المختلفة
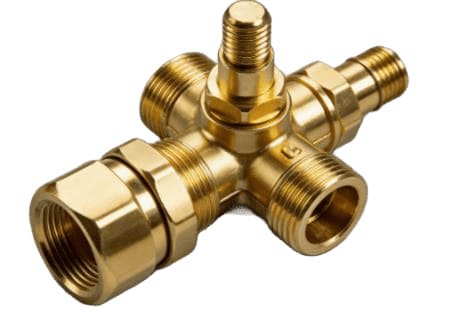
صمام أجزاء سبيكة النحاس
دليل اختيار سبيكة النحاس
المواد الشائعة المستخدمة من قبل نموذج سريع للتجهيز الآلي.
ستة من المواد النحاسية الأكثر استخداما على نطاق واسع في التصنيع باستخدام الحاسب الآلي ، تم اختيارها للموصلية والقدرة على التصنيع والقوة ومقاومة التآكل.
المواد
دليل المواد لأجزاء النحاس المخصصة
النحاس الموصل العالي
- C11000 (ETP / T2 النحاس): موصلات كهربائية وحرارية ممتازة ، تستخدم على نطاق واسع للأقطاب الكهربائية وقضبان الحافلات.
- C10100 (النحاس الخالي من الأكسجين): النحاس عالي النقاء للفراغ والفضاء ومكونات أشباه الموصلات.
حرة التصنيع النحاس
- C36000 (النحاس الحر / H59): أفضل قابلية للتجهيز ، والمواد القياسية للتجهيزات والأحماث والمثبتات.
- C26000 (خرطوشة النحاس / H70): قوة جيدة وقابلية للتشكيل ، مناسبة لأجزاء الجدران الرقيقة والديكورات.
البرونز & سبيكات عالية القوة
- C93200 (القصدير البرونز / SAE 660): مقاومة ارتداء ممتازة ، وتستخدم بشكل شائع للأبوشات والمحامل.
- C95400 (البرونز الألومنيوم): قوة عالية ومقاومة للتآكل ، مثالية لمكونات البحرية والصمامات.
عملياتنا
عمليات التصنيع CNC المحددة للنحاس
نحن نستخدم تقنيات وأدوات متخصصة للتغلب على تحديات معالجة سبيكات النحاس ، مثل اللصق المادي وحساسية الحرارة ، لتقديم مكونات دقيقة ذات جودة سطحية ممتازة.
طحن النحاس الدقيق
أدوات متخصصة حادة وملمعة واستراتيجيات عالية السرعة لمنع الالتصاق بالمواد وتحقيق التشطيبات الدقيقة على المكونات الكهربائية والحرارية.
أدوات حادة
النهايات الدقيقة
التحكم في الحفر
CNC تحول النحاس & النحاس
تحويل الخبراء للقضبان والقضبان إلى موصلات ومجهزات وأحماث ، مع أدوات حية لميزات الحفر والطحن المتقاطعة.
رود & بار الأسهم
أدوات الحية
استراحة رقاقة ممتازة
التشطيب & طلاء
خدمات ما بعد التصنيع بما في ذلك التلميع والطلاء (النيكل والفضة والذهب والقصدير) والتسلب والعلاجات المضادة للتلوث.
طلاء
تلميع
التسلب
تطبيقات الصناعة
معالجة النحاس باستخدام الحاسب الآلي: تحديات الصناعة الحلول
- إلكترونيات الطاقة
- السيارات (EV / الهجينة)
- أشباه الموصلات
- الاتصالات والاتصالات الراديو اللاسلكي
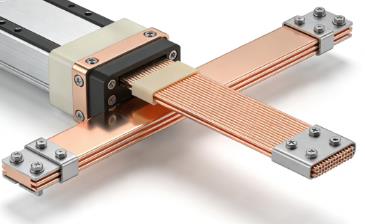
مواصفات المشروع
- الموادC11000 (ETP النحاس)
- مفتاح المواصفات > 99٪ موصلية IACS
- التسامحات ± 0.1mm على مواقف فتحة
عالية التيار العاكس Busbar الجمعية
التحدي التقني
وكان التحدي الرئيسي هو الحفاظ على دقة أبعاد شديدة عبر لوحة نحاسية رقيقة كبيرة مع الحفاظ على أقصى قدر من موصليتها الكهربائية. يمكن لأي مدخلات حرارية مفرطة أو تصلب العمل أثناء المعالجة تدهور الموصلات. بالإضافة إلى ذلك، تتطلب الفتحات الطويلة والضيقة لوحدات الطاقة دقة مطلقة وحواف خالية من الحفر لمنع الدوائر القصيرة.
حلنا الهندسي
استخدمنا مزيجا من مطاحن نهاية الكربيد الحادة والملمعة واستراتيجية طحن عالية السرعة وعمق القطع المنخفض لتقليل الحرارة وتصلب العمل. تم تثبيت الجزء باستخدام لوحة فراغ مخصصة لتجنب تشويه التشديد. ضمان مرور إزالة الحفر النهائي داخل الآلة بأداة متخصصة أن تكون جميع حواف فتحة سلسة وآمنة. اختبار الموصلية بعد التصنيع مؤكد > 99٪ الاحتفاظ IACS.
> 99٪ IACSالتوصيل
خالية من Burrفتحة حواف
0.2 مممسطحة
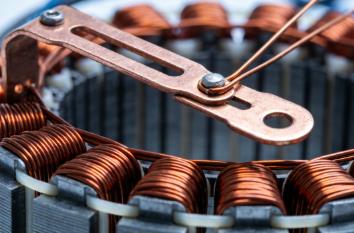
مواصفات المشروع
- الموادالنحاس النقي، شريط مستطيل
- الهندسةنموذج 3D معقد
- متطلباتميزات نهاية الدقة
EV موتور ستاتور Hairpin (ما قبل شكل التصنيع)
التحدي التقني
يتم ثني دبابيس الشعر النحاسية الخام إلى أشكال ثلاثية الأبعاد معقدة بعد المعالجة. كان التحدي هو آلة ميزات التزاوج الدقيقة (الشفافات والفتحات والملفات الشخصية) على أطراف شريط النحاس الناعم المستطيل قبل عملية الانحناء. كان يجب أن تكون الميزات المصنوعة بشكل مثالي بحيث بعد الانحناء ، تتوافق جميع دبابيس الشعر بشكل صحيح في كومة الثابتة.
حلنا الهندسي
طورنا تركيب متعدد المراحل مخصص يحتفظ بأمان بالشريط المستطيل في نقاط البيان الدقيقة المستخدمة من قبل آلة الانحناء. باستخدام معالجة محور 3 + 2 متزامنة ، قمنا بمعالجة الطرفين في إعداد واحد ، مما يضمن التناظر المثالي ودقة الموقع. وأولى اهتمام خاص لهندسة الأدوات لمنع الشقوق التي يمكن أن تتداخل مع عملية العزل اللاحقة.
±0.03 mmالموقع
مرآةالتناظر
صفرالانحناء التدخل
مواصفات المشروع
- الموادC10100 (النحاس الخالي من الأكسجين)
- سطحسوبر مرآة الانتهاء
- النظافةمتوافق مع الفراغ العالي
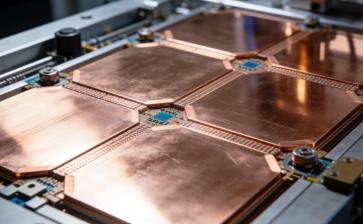
مكون معالجة الوافير شبه الموصلات
التحدي التقني
يتطلب الجزء تشطيب سطحي Ra < 0.05 ميكرومتر (مرآة فائقة) على مناطق كبيرة مسطحة، وهو أمر صعب للغاية على النحاس الناعم والمرنج لأنه يخدش بسهولة ويظهر علامات الأداة. وعلاوة على ذلك، كان يجب أن يكون الجزء خالياً تماماً من الزيوت وبصمات الأصابع والجسيمات المدمجة لمنع التلوث في بيئة أدوات أشباه الموصلات عالية الفراغ.
حلنا الهندسي
تم إجراء التصنيع في منطقة نظيفة خاضعة للسيطرة. استخدمنا أدوات تحويل الماس الكريستالية الواحدة على مخرطة / طاحونة عالية الدقة لتحقيق الانتهاء من المرآة مباشرة من الآلة ، مما يقلل من المعالجة اللاحقة. استخدمت العملية بأكملها فقط برادات شبه مائية عالية النقاء تم إزالتها بالكامل في عملية تنظيف بالموجات فوق الصوتية النهائية متعددة المراحل مع المذيبات المتخصصة ، تليها الخبز بالفراغ وتعبئة الغرف النظيفة من الفئة 100.
Ra < 0.05 ميكرومالانتهاء
الفئة 100التعبئة والتغليف
صفرالجسيمات
مواصفات المشروع
- الموادC36000 النحاس، مطلي بالنيكل
- الميزاتثقوب عميقة صغيرة القطر
- متطلباتالتحكم في المقاومة
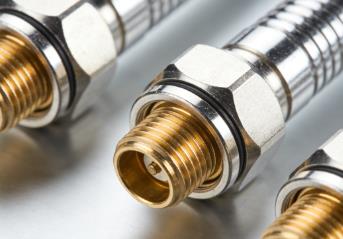
جسم موصل RF عالي التردد
التحدي التقني
يتطلب الجزء قطرا داخليا دقيقا للغاية وتشطيبات السطح للحفاظ على مقاومة خاصة محددة (على سبيل المثال ، 50 أوم). حفر ثقوب عميقة ذات قطر صغير في النحاس مع نسبة عالية من الطول إلى القطر خطر انحراف الأداة وسوء التشطيب السطحي. أي خدوش داخلية أو اختلافات في القطر من شأنها أن تسبب انعكاس الإشارة وفقدانها ، مما يؤدي إلى تدني الأداء في ترددات غيغاهرتز.
حلنا الهندسي
استخدمنا مزيج من حفر البندقية للتقييم في الثقوب العميقة ، تليها الحفر الدقيق والشحن لتحقيق القطر النهائي وتشطيب السطح. تم التحكم في العملية بقوة مع القياس أثناء العملية. ثم تم تلميع الأسطح الداخلية قبل طلاء النيكل لضمان مسار موصل بلا عيب منخفض الخسارة. اختبار المقاومة على أجزاء عينة الأداء التحقق.
50 Ω ± 1مقاومة
Ra 0.4 ميكرومالانتهاء الداخلي
< -30 dBعودة الخسارة
دليل خصائص المواد
مقارنة سبيكة النحاس لمعالجة CNC
قارن الخصائص الرئيسية مثل الموصلات والقدرة على التصنيع والقوة ومقاومة التآكل لاختيار أفضل سبيكة نحاس لتطبيقك.
- مقارنة الأداء
- مزاج & شرط
- السطح و طلاء
- تصميم النحاس
| سبيكة | مزاجات / شروط شائعة | قوة العائد (MPa) نموذجي | نصائح التصنيع |
|---|---|---|---|
| C11000 / C10100 | H02 (1/2 الصلب) ، H04 (الصلب) | 250-350 | سرعات عالية، أدوات حادة. استخدم H04 لكسر الشريحة النظيفة. |
| C36000 | H02 (1/2 الصلب) | 200-310 | معيار الصناعة للتجهيز. نهاية سطح ممتازة. |
| C26000 | H02 (1/2 الصلب) ، ملفوف | 110-380 | عرضة للرقائق السلسلة؛ يتطلب قطع الشريحة. رائع للتشكيل البارد. |
| C93200 | كصب / M07 | 125-170 | يحتوي على الرصاص للتزيين الذاتي ؛ الآلات بشكل جيد. |
| C95400 | كما الصب، المعالجة الحرارية (TQ50) | 300-500 | قوية جداً / شاشة. يتطلب أدوات الكربيد والإعدادات الصلبة. |
| سبيكة النحاس | قابلية التلميع | طلاء النيكل | طلاء الفضة / الذهب | ملاحظات |
|---|---|---|---|---|
| C11000 / C10100 | ممتازة | ممتازة | ممتازة | النقاء العالي يسمح للالتصاق الكهربائي المتفوق. |
| C36000 / C26000 | ممتازة | ممتازة | ممتازة | يستخدم بشكل شائع للتشطيبات الزخرفية. C26000 هو أكثر مرنة. |
| C93200 (البرونز) | جيد | معرض | معرض | الطبيعة المسامية يمكن أن تؤثر على الطلاء. غالبا ما يستخدم مع الزيت. |
| C95400 (البرونز) | معرض | فقير | فقير | تشكل طبقة واقية من الألومنيا بطبيعة الحال. صعب على الصفيحة. |
| عامل التصميم | المبادئ التوجيهية العامة | مبادئ توجيهية عالية الدقة | التفكير & توصية |
|---|---|---|---|
| الحد الأدنى من سمك الجدار | 0.5 مم | 0.8 مم | النحاس النقي ناعم. C95400 صعب لكنه يحتاج إلى صلابة. |
| الزوايا الداخلية الحادة | R ≥ 0.5 مم | R ≥ 1.0 مم | يقلل من تشكيل الشجر في سبيكات مرنة مثل C11000 و C26000. |
| عمق الخيط | 1.5 × ديا | 2.5 × ديا | C36000 يسمح بسهولة النقر؛ يتطلب C95400 صنابير ثقيلة. |
| تسامح الثقب | ±0.05 mm | H7 / G6 | ضروري لضغط محامل C93200 لضمان التخليص المناسب. |
نصيحة اختيار المواد:
اختر C11000/C10100 للحد الأقصى من التوصيل الكهربائي / الحراري. بالنسبة للمكونات المعقدة التي يتم معالجتها حيث تكون الموصلات ثانوية ، C36000 النحاس يقدم أقل تكلفة بسبب قدرات التصنيع عالية السرعة.
ارتداء المقاومة:
C93200 هو الذهاب إلى البوشات القياسية بسبب خصائصها المضادة للاحتكاك. للبيئات ذات التحميل العالي والتأثير العالي ، C95400 الألومنيوم البرونز يوفر قوة ميكانيكية متفوقة ومقاومة للتآكل.
ملاحظة التصنيع:
النحاس النقي (C11000/C10100) هو " علقي" أثناء طحن CNC؛ تتوقع تكاليف إزالة الحفر أعلى مقارنة بـ C36000.
عملية مبسطة
أجزاء النحاس الخاصة بك، من الاقتباس إلى التسليم
وتضمن عمليتنا المخصصة لمكونات النحاس التعامل مع الخبراء من مراجعة التصميم الأولية إلى التفتيش النهائي، مما يضمن الأجزاء التي تلبي مواصفاتك الكهربائية والحرارية والميكانيكية الدقيقة.
01
الاستشارات اقتباس
شارك CAD الخاص بك. نقدم اقتباس مفصل مع توصيات سبيكة ورؤى DFM في ساعات.
02
تصميم النهائية
نتعاون لتحسين تصميم معالجة النحاس، مع التركيز على قابلية التصنيع والوظيفة.
03
إنتاج دقيق
يتم معالجة أجزاءك من قبل متخصصين باستخدام معايير وأدوات محسنة للنحاس.
04
فحص الجودة الصارم
فحص الأبعاد واختبار الموصلات (إذا لزم الأمر) والتحقق من الانتهاء السطحي.
05
التشطيب & الشحن
تطبيق الطلاء المحدد أو التشطيبات، ثم حزمة وشحن مع الوثائق الكاملة.
أسئلة متكررة
النحاس CNC معالجة الأسئلة الإجابة
-
ما هي الفوائد الرئيسية لمعالجة أجزاء النحاس CNC؟
تقدم أجزاء النحاس المصنعة باستخدام الحاسب الآلي موصلات كهربائية وحرارية لا مثيل لها ، ومقاومة للتآكل الممتازة ، وخصائص مضادة للميكروبات المتأصلة ، وقابلية التصنيع الجيدة لبعض سبيكات مثل النحاس. وهي ضرورية لتوزيع الطاقة وإدارة الحرارة ومكونات RF والتطبيقات الزخرفية.
-
أي سبيكة النحاس أسهل آلة؟
C36000 (النحاس الحر القطع) هو معيار الصناعة للقدرة على التصنيع ، تم تقييمه بنسبة 100٪. يحتوي على الرصاص ، مما يحسن تشكيل الشريحة. بالنسبة لخيارات خالية من الرصاص مع قابلية التصنيع الجيدة ، فكر في C46400 (النحاس البحري) أو C48500 (النحاس الحر المصنوع بالرصاص).
-
كيف يمكنك منع الشجر عند معالجة النحاس الناعم؟
نستخدم استراتيجيات متعددة: أدوات حادة وملمعة مع هندسات محددة؛ معايير التصنيع عالية السرعة ، منخفضة التغذية ؛ أدوات إزالة الحفر أثناء العملية؛ والعمليات الثانوية مثل طريقة الطاقة الحرارية (TEM) ، التشطيب الاهتزازي ، أو إزالة الحفر الكيميائي لتحقيق حواف خالية من الحفر كما هو محدد.
-
هل يمكنك آلة النحاس النقي (C11000) لتسامحات ضيقة؟
أجل في حين أن النحاس النقي هو ملطقي ، فإننا نحقق تسامحات ضيقة (± 0.01 مم هو نموذجي للميزات الحرجة) باستخدام أدوات حادة متخصصة ، وإعدادات جامدة ، وسائل تبريد مسيطرة عليها ، واستراتيجيات معالجة تقلل من الحرارة وسحب المواد. غالبا ما تكون المزاجع الأصعب (مثل H04) أسهل من التسامح من النحاس المذوب.
-
ما هي التشطيبات السطحية والطلاءات المتاحة لأجزاء النحاس؟
تشمل التشطيبات تلميع، فرشاة، وتشطيب. خيارات الطلاء واسعة: النيكل (للقسوة والحاجز) ، والفضة (أعلى موصلات) ، والذهب (مقاومة التآكل للاتصالات) ، والقصدير (قابلية اللحام) ، والتسلب (مضاد للتلوث الواضح). نقدم توصيات بناء على التطبيق.
-
هل تقدم شهادات المواد لسبائك النحاس؟
أجل نحن نقدم تقارير تتبع كاملة واختبار المواد (MTRs / CofC) لجميع سبيكات النحاس ، وشهادة التكوين والمزاج والخصائص الفيزيائية. بالنسبة للدرجات الكهربائية ، يمكننا أيضًا تقديم تقارير اختبار الموصلات عند الطلب.
-
ما هي الصناعات الأكثر شيوعا تستخدم مكونات النحاس المعدنية CNC؟
وتشمل الصناعات الرئيسية: الطاقة (الحافلات، الموصلات) ، السيارات و السيارات الكهربائية (مكونات البطارية، دبابيس الشعر) ، الاتصالات السلكية واللاسلكية (موصلات الراديو اللاسلكي، دليل الموجات) ، أشباه الموصلات (مكونات شاك، سخانات) ، السباكة البحرية (التجهيزات والصمامات) ، والفضاء (المكونات الموصلة).
-
هل معالجة سبيكة النحاس أكثر صعوبة من النحاس النقي؟
نعم ، فإن معالجة سبيكات النحاس هي عادة أكثر تحديا من النحاس النقي. غالبا ما تضيف سبيكات النحاس عناصر تزيد من الصلابة والقوة ، مما يجعل القطع والتشكيل أكثر تطلبا.
-
ما هي العوامل التي تؤثر على صعوبة معالجة سبيكات النحاس؟
تعتمد صعوبة التصنيع على عوامل مثل:
تكوين سبيكة: زيادة محتوى سبيكة يزيد من الصلابة والقوة.
صلابة المواد: سبيكات أصعب ارتداء أدوات أسرع.
التوصيل الحراري: يمكن أن تسبب التوصيل المنخفض تراكم الحرارة.
المرونة والصلابة: تؤثر هذه على تشكيل الشريحة وتآكل الأداة.
متطلبات التشطيب السطحي: تتطلب التسامحات الأكثر صرامة معالجة أكثر دقة.