ما هو إدراج صب؟ دليل كامل للعملية
إدراج صب هي عملية صب الحقن التي يتم فيها وضع مكون مسبق التصنيع ، يسمى إدراج ، داخل القالب قبل حقن البلاستيك المنصهر حوله.
بعد أن يبرد البلاستيك ويصلب ، يصبح الإدراج جزءًا متكاملًا من المكون المصبوب.
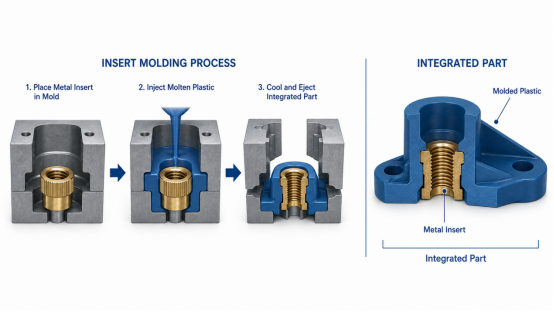
إدراجات معدنية شائعة بشكل خاص. وتشمل الأمثلة الإدراجات الخيوطية ، والبوشات ، والدبابيس ، والاتصالات الكهربائية ، والأكمام ، والمكونات المعدنية المختومة. من خلال الجمع بين المعدن والبلاستيك في جزء مصبوب واحد ، يمكن لإدراج صب تقليل التجميع الثانوي مع إضافة ميزات من الصعب تحقيقها مع البلاستيك وحده.
كيف يدرج عمل صب؟
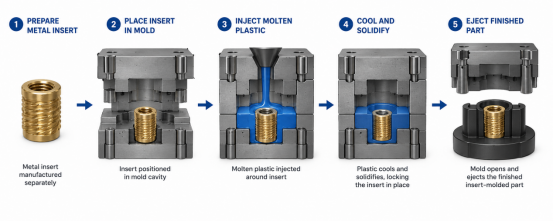
الأساسية إدراج عملية صب يمكن تقسيمها إلى عدة خطوات:
1. إعداد إدراج
يتم تصنيع الإدراج قبل بدء صب.
اعتمادا على المنتج، قد يكون:
>إدراج النحاس الخيوطي؛
>الفولاذ أو مكون الفولاذ المقاوم للصدأ؛
>شجيرة أو الأكمام؛
>دبوس؛
>الاتصال الكهربائي؛
>ختم جزء معدني.
هندسة الإدراج مهمة لأن البلاستيك المحيط يجب أن يحملها بأمان بعد صب.
2. وضع إدراج في القالب
يتم وضع الإدراج بدقة داخل قالب الحقن.
للإنتاج بأكمال أقل، يمكن تحميل الإدراجات يدوياً. يمكن للإنتاج الكبير استخدام الروبوتات أو أنظمة التغذية الآلية لتحسين وقت الدورة واتساق الموقع. كما يمكن لأنظمة إدراج صب الصناعية دمج عمليات الختم والصب في خطوط الإنتاج الآلية.
3. إغلاق القالب
يغلق القالب حول الإدراج ويحمله في الموقف المطلوب.
الموقع الصحيح للإدراج والاحتفاظ به مهم. إذا تحرك إدراج أثناء إغلاق القالب أو أثناء حقن البلاستيك ، فقد يكون للجزء النهائي مشاكل أبعاد أو قد يتلف القالب نفسه.
4. حقن البلاستيك
يتم حقن البلاستيك الحراري المذاب في تجويف القالب ويتدفق حول الإدراج.
يمكن لميزات مثل الخيوط، الأخدود، الثقوب، الخيوط، أو هندسة الاحتفاظ الميكانيكية الأخرى أن تساعد في قفل إدراج معدني في البلاستيك بعد صب.
بالنسبة للصب من المعدن إلى البلاستيك، يتم تحقيق الاحتفاظ بشكل عام ميكانيكي بدلا من الاعتماد على الالتصاق الكيميائي بين المواد.
5. تبريد وإخراج الجزء
البلاستيك يبرد ويصلب حول الإدراج. ثم يفتح القالب ويتم طرد المكون المكتمل الذي تم إدراجه.
والنتيجة هي مكون متكامل واحد يحتوي على كل من البلاستيك المصبوب والإدراج المسبق تشكيله.
6. فحص المكون الانتهائي
ويمكن أن يشمل التفتيش ما يلي:
>إدراج الموقف؛
>أبعاد صب؛
>حالة الخيط؛
>فلاش؛
>تغطية بلاستيكية؛
>مظهر مستحضرات التجميل؛
>أداء السحب أو عزم الدوران عند الحاجة.
يجب تحديد ميزات الإدراج الحرجة بوضوح على الرسم الهندسي.
أنواع شائعة من الإدراجات
إدراج صب يمكن أن تضم العديد من المكونات المختلفة مسبقا.
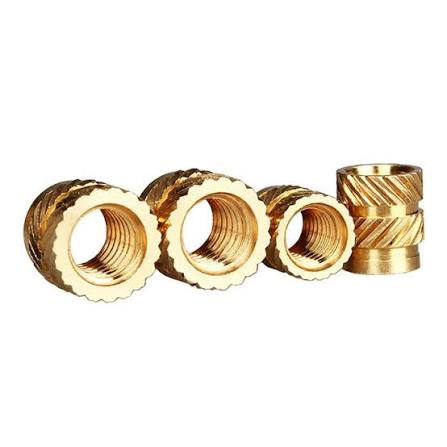
إدراجات الخيوط
توفر إدراجات معدنية ذات خيوط خيوط داخلية دائمة داخل الأجزاء البلاستيكية.
وهي مفيدة بشكل خاص عندما يتم تثبيت المسامير وإزالتها مرارا وتكرارا ، لأن خيط معدني متكامل يمكن أن يوفر متانة أفضل من التسليط مباشرة في العديد من البلاستيك. تحدد بروتولابس بشكل خاص إدراجات خيوطية كوسيلة لتعزيز قدرة التثبيت في المكونات البلاستيكية المصبوبة.
البوشات والأكمام
يمكن أن توفر البوشات المعدنية أسطح مقاومة للتآكل أو مستقرة من حيث الأبعاد حيث تتفاعل العمود أو الدبابيس أو مكونات التزاوج الأخرى مع غلاف بلاستيكي.
الاتصالات الكهربائية
يمكن صب الدبابيس والمحطات والاتصالات والموصلات مباشرة إلى مكونات كهربائية أو إلكترونية.
مكونات معدنية مختومة
يمكن أيضًا دمج ميزات معدنية مختومة أكثر تعقيدًا في البلاستيك المصبوب. يستخدم مصنعو صب الإدراج مزيجات من عمل الصحافة الدقيقة والصب بالحقن لتطبيقات مثل المكونات الكهربائية والسيارات.
ما هي المواد المستخدمة لإدراج صب؟
إدراج المواد
تشمل المواد المعدنية الشائعة:
>النحاس؛
>الصلب؛
>الفولاذ المقاوم للصدأ؛
>المعادن الخاصة بالتطبيقات الأخرى.
النحاس شائع بشكل خاص للإدراجات الخيوطية ، في حين أن الفولاذ والفولاذ المقاوم للصدأ متاح أيضًا على نطاق واسع اعتمادًا على القوة المطلوبة ومقاومة التآكل.
المواد البلاستيكية
يمكن استخدام العديد من المواد الحرارية البلاستيكية التي يتم صبها بالحقن لإدراج صب ، اعتمادا على التطبيق.
ومن الأمثلة على ذلك ما يلي:
>ABS ؛
>البولي بروبيلين (PP)؛
>البولي كربونات (PC) ؛
>الأسيتال / POM ؛
>نايلون؛
>PBT و PPA؛
>PPS؛
>PEI؛
>PEEK؛
>TPU والبوليمرات الهندسية الأخرى.
يجب أن يأخذ اختيار المواد في الاعتبار القوة الميكانيكية ودرجة الحرارة والتعرض الكيميائي والتقلص والمتطلبات الكهربائية والمظهر والضغوط التي تم إنشاؤها حول الإدراج أثناء الصب والخدمة. تغطي قدرات إدراج الصب التجارية مجموعة واسعة من الراتنجات السلعية والهندسية.
مزايا إدراج صب
انخفاض التجميع
واحدة من أكبر المزايا هي القدرة على الجمع بين مكونات منفصلة سابقا أثناء الصب.
لا تحتاج بالضرورة إلى تثبيت إدراج خيطي أو اتصال كهربائي أو بوش كعملية تجميع منفصلة في المصب.
هذا يمكن أن يقلل من عدد الأجزاء وتبسيط التصنيع.
ميزات تثبيت أقوى
يمكن للإدراجات المعدنية الخيوطية توفير نقاط تثبيت دائمة في المكونات البلاستيكية ، خاصة عندما يتوقع تجميع وتفكيك متكررين.
دمج خصائص المواد المختلفة
إدراج صب يسمح للمهندسين باستخدام البلاستيك حيث الوزن المنخفض أو العزل أو تعقيد الشكل أو القابلية للقلب مفيدة مع الاحتفاظ بالمعادن حيث تتطلب القوة ومقاومة التآكل والموصلية أو التثبيت الخيوطي.
موقف إدراج متسق
عندما يتم تصميم القالب والعملية بشكل صحيح ، يمكن تحديد موقع الإدراجات بدقة بالنسبة لميزات البلاستيك المصبوبة.
يمكن أن يكون هذا مفيدًا للموصلات الكهربائية والأغلبية وميزات التثبيت والتجمعات الميكانيكية الدقيقة.
إمكانات الإنتاج الآلي
يمكن دمج التحميل والصب في أنظمة الإنتاج الآلية ، خاصة في أحجام أعلى. تجمع بعض خطوط الإنتاج المتخصصة بين تشكيل الصحافة والقذف بالحقن والعمليات اللاحقة.
قيود وتحديات إدراج صب
كما يخلق صب الإدراج اعتبارات تصنيع إضافية مقارنة بالصب بالحقن القياسي.
أدوات أكثر تعقيدا
يجب على القالب تحديد موقع الإدراج والاحتفاظ به مع السماح للبلاستيك بالتدفق حوله.
هذا غالبا ما يجعل تصميم القالب أكثر تعقيدا من مكون بلاستيكي مماثل فقط.
إدراج الموقع
يجب أن تبقى الإدراج موجودًا بشكل صحيح أثناء إغلاق القالب والحقن.
الاختلاف في أبعاد الإدراج أو ضعف الاحتفاظ يمكن أن يؤدي إلى عدم التوازن أو الفلاش أو التغليف غير الكامل أو تلف العفن.
خيوط الحياكة
مع تدفق البلاستيك المذاب حول إدراج، قد تلتقي جبهات التدفق المنفصلة مرة أخرى على الجانب المقابل. هذا يمكن أن يخلق خط الحياكة أو اللحام.
اعتمادا على هندسة الجزء وتحميله ، قد تتطلب المنطقة المحيطة بالإدراج سمك جدار إضافي أو أضلاع أو تغييرات تصميم أخرى. تحدد بروتولابس بشكل خاص خطوط الحياكة حول الإدراجات كاعتبار تصميم.
وقت الدورة
Manual insert loading adds time to each molding cycle. Automation can reduce this issue but adds equipment and process complexity.
Higher Upfront Tooling Requirements
Insert molding is generally most economical when the integrated design justifies the additional mold and process complexity.
For very small quantities or frequently changing designs, separately installing an insert after molding may sometimes be more practical.
Insert Molding vs. Overmolding
Insert molding and overmolding are related processes, but they are not exactly the same.
In insert molding, a premanufactured component—commonly a metal insert—is placed into the mold and plastic is molded around it.
In overmolding, an additional material is molded over an existing substrate, often to combine two plastics or add an elastomeric layer to a rigid component. Typical examples include soft grips, seals, handles, and multi-material housings.
A simple way to distinguish them is:
عملية | Typical Combination | Example |
إدراج صب | Metal + Plastic | Brass threaded insert molded into plastic |
Overmolding | Plastic + Plastic / Elastomer | TPE grip molded over rigid plastic |
The terminology can overlap in industry, but the engineering intent is usually different.
Insert Molding vs. Heat-Set Inserts
Insert molding should also be distinguished from installing threaded inserts after a plastic part has already been molded.
With insert molding, the metal insert is placed inside the mold before plastic injection.
With a heat-set insert, the plastic component is molded first and the threaded insert is subsequently pressed into the plastic using heat.
Insert molding integrates the insert during the molding cycle, while heat-set installation is a secondary manufacturing operation.
The better solution depends on production volume, tooling, insert geometry, material, required strength, assembly requirements, and cost.
Important Insert Molding Design Considerations
Successful insert molding begins with good part and tooling design.
Important factors include:
>insert location and orientation;
>insert dimensional consistency;
>mechanical retention features;
>plastic wall thickness around the insert;
>ribs and supporting geometry;
>material shrinkage;
>draft angles;
>gate location and plastic flow;
>knit-line location;
>mold access for insert loading;
>required thread and insert tolerances.
Standard injection-molding principles such as suitable draft and consistent wall thickness still apply. The insert introduces additional concerns involving retention, molding flow and positioning.
Designers should also avoid unnecessarily thin plastic sections around metal inserts. Adequate surrounding material helps support the insert and distribute loads into the molded component.
Common Applications of Insert Molding
Insert-molded components are used in many products and industries.
التطبيقات النموذجية تشمل:
>electrical connectors;
>electronic housings;
>automotive components;
>sensors;
>knobs and handles;
>medical-device components;
>threaded plastic housings;
>gears and mechanical assemblies;
>power-tool components;
>industrial equipment.
Insert molding is especially useful when a product requires the geometry and low weight of molded plastic together with specific functional properties provided by a metal component. Industrial insert-molding suppliers use the process across electronics, automotive, medical, appliance, and other precision applications.
Is Insert Molding Right for Your Part?
Insert molding is worth considering when a design contains components that would otherwise need to be assembled into the plastic part after molding.
It can be particularly effective for designs requiring:
>reusable metal threads;
>integrated electrical contacts;
>wear-resistant bushings;
>precisely located metal components;
>reduced assembly operations;
>compact multi-material structures.
However, the decision should consider production quantity, tooling cost, insert tolerances, molding material, geometry, mechanical loading, and the required level of automation.
For custom injection-molded parts, Rapid-Model can evaluate the CAD model, drawings, insert requirements, plastic material, tolerances, and production quantity to determine an appropriate manufacturing approach.
Providing the insert CAD file together with the molded-part model and critical dimensions makes DFM evaluation and quotation more efficient.
استنتاج
Insert molding is an injection molding process that places a premanufactured component inside a mold before plastic is injected around it.
The process is commonly used to integrate threaded inserts, bushings, sleeves, electrical contacts, and other metal components directly into plastic parts.
Its main benefits include reduced assembly, durable fastening features, integration of different material properties, and efficient production of complex multi-material components.
Good results, however, depend on insert positioning, mechanical retention, plastic flow, wall thickness, material selection, mold design, and dimensional control. Considering these factors during the design stage can significantly improve the manufacturability and reliability of an insert-molded component.