الاحتياطات لمعالجة CNC
CNC التصنيع هي واحدة من أكثر طرق التصنيع موثوقية لإنتاج أجزاء معدنية وبلاستيكية عالية الدقة. يستخدم على نطاق واسع في الروبوتات ومعدات الأتمتة والأجهزة الطبية ومكونات الطيران وقطع غيار السيارات والآلات الصناعية. ومع ذلك ، حتى مع معدات CNC المتقدمة ، فإن التصنيع الناجح لا يعتمد على الآلة وحدها. كما يعتمد على مراجعة التصميم المناسبة، واختيار المواد، ومراقبة التسامح، وعقد العمل، وتخطيط مسار الأدوات، وتشطيب السطح والتفتيش.
بالنسبة للمهندسين ومطوري المنتجات وفريق الشراء ، يمكن لفهم الاحتياطات الرئيسية لمعالجة CNC المساعدة في تقليل مخاطر التصنيع وتجنب التكاليف غير الضرورية وتحسين موثوقية التسليم. نموذج سريع هو مورد التصنيع باستخدام الحاسب الآلي مقره شنتشن يدعم العملاء مع التصنيع باستخدام الحاسب الآلي ، التصنيع متعدد المحاور ، التشطيب السطحي ، تقارير فحص الجودة ، شهادات المواد وفحص المادة الأولى عند الحاجة.
1. مراجعة التصميم قبل التصنيع
أول إجراء احتياطي في التصنيع باستخدام الحاسب الآلي هو مراجعة التصميم بعناية قبل بدء الإنتاج. قد يبدو النموذج ثلاثي الأبعاد صحيحًا على الشاشة ، ولكن ليس كل ميزة سهلة أو فعالة من حيث التكلفة. التجويفات العميقة والجدران الرقيقة والزوايا الداخلية الحادة والثقوب الصغيرة جدا والقطع المعقد يمكن أن تزيد من وقت التصنيع وتآكل الأدوات ومخاطر الإنتاج.
يجب على مراجعة التصميم الصحيح للتصنيع التحقق من ما إذا كان يمكن معالجة الجزء بأدوات قياسية وما إذا كان اتجاه الإعداد معقول وما إذا كان يمكن فحص الميزات الحرجة بعد المعالجة. إذا كان الجزء يتطلب معالجة 5 محاور أو تركيبات خاصة أو أدوات طويلة المدى ، يجب تأكيد ذلك قبل الإنتاج.
لتحقيق أفضل النتائج ، يجب على العملاء تقديم كلاهما 3D CAD الملفات والرسومات 2D. يحدد النموذج ثلاثي الأبعاد الهندسة ، في حين يحدد الرسم ثنائي الأبعاد التسامحات الحرجة ، والخيوط ، وتشطيب السطح ، ودرجة المواد ، والمعالجة الحرارية ومتطلبات التفتيش.
2. اختيار المواد المناسبة
اختيار المواد له تأثير مباشر على صعوبة التصنيع والتكلفة وتشطيب السطح والأداء النهائي. سبيكات الألومنيوم مثل 6061 and 7075 يتم استخدامها بشكل شائع في المساكن الخفيفة الوزن والنماذج الأولية والأجزاء الهيكلية. يوفر الفولاذ المقاوم للصدأ مقاومة جيدة للتآكل ولكن من الصعب آلة من الألومنيوم. يقدم التيتانيوم قوة عالية ووزن منخفض ، لكنه يتطلب معايير قطع دقيقة بسبب تراكم الحرارة وتآكل الأداة. البلاستيك الهندسي مثل POM, PA, الكمبيوتر الشخصي و بيك تتطلب أيضًا استراتيجيات معالجة مختلفة للحد من التشوه أو الذوبان أو الشقوق.
قبل التصنيع ، يجب تأكيد درجة المادة وحالة الصلابة ومتطلبات ما بعد المعالجة. على سبيل المثال ، قد تؤثر الأنودة بشكل طفيف على الأبعاد ، في حين أن المعالجة الحرارية قد تسبب تشوه. إذا كانت هناك حاجة إلى تسامحات ضيقة بعد المعالجة السطحية ، يجب النظر في ذلك أثناء تخطيط العملية.
3. تجنب التسامحات الضيقة غير الضرورية
أحد الأخطاء الشائعة في التصنيع باستخدام الحاسب الآلي هو تطبيق تسامحات ضيقة لكل أبعاد. التسامحات الضيقة تزيد من وقت التصنيع ووقت التفتيش والتكلفة. في كثير من الحالات، فقط عدد قليل من الأبعاد الوظيفية تتطلب حقا دقة عالية.
بالنسبة للأبعاد غير الحرجة ، معايير التسامح العامة مثل الايزو 2768 يمكن أن تساعد في الحفاظ على الرسومات واضحة وعملية. يستخدم ISO 2768 بشكل شائع لتبسيط مؤشرات التسامح العامة للأبعاد التي لا تحتاج إلى استدعاءات التسامح الفردية.
بالنسبة للميزات الحرجة ، من الأفضل عادة أن تكون أكثر تحديدًا. بدلا من إضافة تسامحات خطية ضيقة في كل مكان، استخدام GD & Tمثل أسمي Y14.5للسيطرة على الميزات الهندسية المهمة مثل المسطحة أو التوازي أو العمودية أو المركزية أو الموقع الحقيقي. هذا يساعد مورد التصنيع على فهم ما يؤثر فعلا على وظيفة الجزء والتجميع ، بدلا من معاملة كل أبعاد على أنها حرجة بنفس القدر. تصف ASME Y14.5 كمعيار رئيسي لتقرير وتفسير GD& متطلبات T على الرسومات الهندسية وبيانات المنتج الرقمية.
وأفضل الممارسة بسيطة: يجب أن تكون التسامحات ضيقة قدر الضرورة، وليس ضيقة قدر الإمكان. قد تزيد التسامحات الصارمة بشكل مفرط من التكلفة دون تحسين وظيفة الجزء. اتصالات التسامح الواضحة تساعد مورد التصنيع على اختيار العملية الصحيحة، التركيب، الأداة وطريقة التفتيش.
4.Pay الانتباه إلى سمك الجدار وجزء صلابة
الجدران الرقيقة صعبة التصنيع لأنها يمكن أن تهتز أو تشوه أو تتحرك تحت قوة القطع. يمكن أن يؤدي هذا إلى سوء التشطيب السطحي أو أخطاء الأبعاد أو حتى الأجزاء المرفوضة. الخطر أعلى عند معالجة غلاف الألومنيوم والحافظات الإلكترونية والأقوسين الخفيفة الوزن والمكونات البلاستيكية.
لتحسين الاستقرار ، يجب على المهندسين تجنب الجدران الرقيقة غير الضرورية ، خاصة عندما تكون طويلة أو غير مدعومة. إذا كانت هناك حاجة إلى جدران رقيقة ، فقد يستخدم مورد CNC مرات قطع أخف وزنا ، أو تركيبات خاصة أو تسلسلات معالجة معدلة. في بعض الحالات ، يمكن للتجهيز الخام أولاً ثم الانتهاء بعد إطلاق الإجهاد تحسين الاستقرار الأبعاد.
يجب دائما مراجعة صلابة الجزء جنبا إلى جنب مع متطلبات التسامح. قد يكون من الممكن وجود جزء ذات جدار رقيق مع تسامحات ضيقة ، لكنه يتطلب مراقبة عملية أكثر دقة.
5. تأكيد استراتيجية عقد العمل والإعداد
يعد عقد العمل أحد أهم العوامل في دقة التصنيع باستخدام الحاسب الآلي. حتى آلة CNC الراقية لا تستطيع إنتاج أجزاء دقيقة إذا لم يتم عقد قطعة العمل بأمان. يمكن لسوء التثبيت أن يسبب الاهتزاز والحركة والتشوه والأبعاد غير المتسقة.
قبل التصنيع ، يجب على المورد تحديد كيفية تثبيت الجزء ، وكم من الإعدادات المطلوبة وما هي الأسطح التي ستستخدم كمواعيد. قد تتطلب الأجزاء متعددة الجوانب عدة إعدادات ، في حين قد تستفيد المكونات المعقدة من معالجة CNC ذات المحاور الخمسة للحد من أخطاء إعادة الموقع.
بالنسبة للأجزاء عالية الدقة ، فإن استراتيجية البيانات مهمة بشكل خاص. يجب أن تتطابق تاريخ التصنيع مع تاريخ الرسم والتفتيش بأقصى قدر ممكن. هذا يحسن الاتساق من التصنيع إلى التفتيش النهائي.
6. حدد أدوات القطع المناسبة ومسارات الأدوات
تؤثر أدوات القطع ومسارات الأدوات بشكل مباشر على الدقة والتشطيب السطحي وكفاءة التصنيع وعمر الأداة. قطر الأداة وطول الأداة والطلاء وسرعة القطع ومعدل التغذية وعمق القطع واستراتيجية سائل التبريد يجب أن تتطابق مع المادة والهندسة.
قد تكون هناك حاجة إلى أدوات طويلة للتجويف العميق ، لكنها أقل صلابة وأكثر احتمالا للاهتزاز. يمكن للأدوات الصغيرة آلة التفاصيل الدقيقة ، لكنها أسهل كسرها وتتطلب معايير قطع أبطأ. بالنسبة للنصف قطر داخلي ضيق، يجب أن يكون قطر الأداة صغير بما فيه الكفاية لتحقيق نصف قطر الزاوية المطلوب.
تخطيط مسار الأدوات مهم أيضًا. يزيل الخشنة معظم المواد بكفاءة ، في حين تمرر التشطيب التحكم في الأبعاد النهائية وجودة السطح. بالنسبة للأجزاء الدقيقة ، غالبا ما تستخدم مرورات شبه التشطيب والتشطيب لتحسين الدقة والاستقرار.
7. التحكم في الحرارة والإجهاد والتشوه
خلال التصنيع باستخدام الحاسب الآلي، القطع يولد الحرارة. إذا لم يتم التحكم في الحرارة ، فقد تؤثر على دقة الأبعاد وعمر الأداة وتشطيب السطح. الفولاذ المقاوم للصدأ والتيتانيوم والبلاستيك حساسة بشكل خاص للمسائل المتعلقة بالحرارة.
يمكن أن يسبب الإجهاد المادي الداخلي أيضًا تشوهًا بعد إزالة المادة. هذا شائع في لوحات الألومنيوم الكبيرة والأجزاء ذات الجدران الرقيقة والهياكل غير المتماثلة. للحد من المخاطر ، قد يستخدم الموردون مواد تخفف من الإجهاد ، والآلة الخام الجزء أولا ، والسماح له بالاستقرار ثم إنهاء الميزات الحرجة للآلة.
يجب اختيار المبرد ومعلمات القطع وتسلسل التصنيع وفقا للمادة. تساعد التحكم الجيد في الحرارة والإجهاد على الحفاظ على اتساق الأبعاد وجودة السطح.
8. خطة الانتهاء السطحي في وقت مبكر
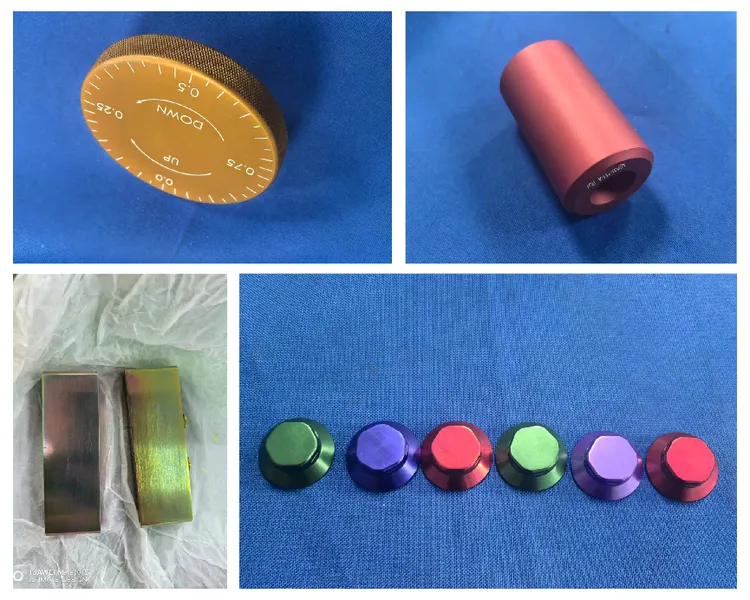
لا ينبغي التعامل مع التشطيب السطحي على أنه تفكير لاحق. Anodizing، طلاء مسحوق، تفجير الخرز، تلميع، التنشيط، الطلاء والطلاء يمكن أن تؤثر جميعها على المظهر ومقاومة التآكل والأبعاد.
على سبيل المثال ، يتم استخدام الأنود بشكل شائع لأجزاء الألومنيوم ، لكنه قد يغير الأبعاد قليلاً اعتماداً على سمك الطلاء. يضيف طلاء المسحوق سمكًا أكبر من الأنود وينبغي النظر فيه لأسطح التزاوج والثقوب الخيوطية ومناطق التجميع. إذا كان الجزء لديه أسطح تجميلية ، يجب وضع علامة واضحة على هذه المناطق على الرسم.
عند الحاجة إلى التشطيب السطحي ، يجب على العملاء تحديد اللون والنسيج ومستوى اللمعان ومناطق التخفيف ومعايير مستحضرات التجميل المقبولة.
9. خطة التفتيش قبل الإنتاج
يجب التخطيط لمراقبة الجودة قبل بدء التصنيع. يجب على المورد أن يفهم الأبعاد الحاسمة، وأدوات التفتيش المطلوبة، وشكل التقرير الذي يحتاجه العميل.
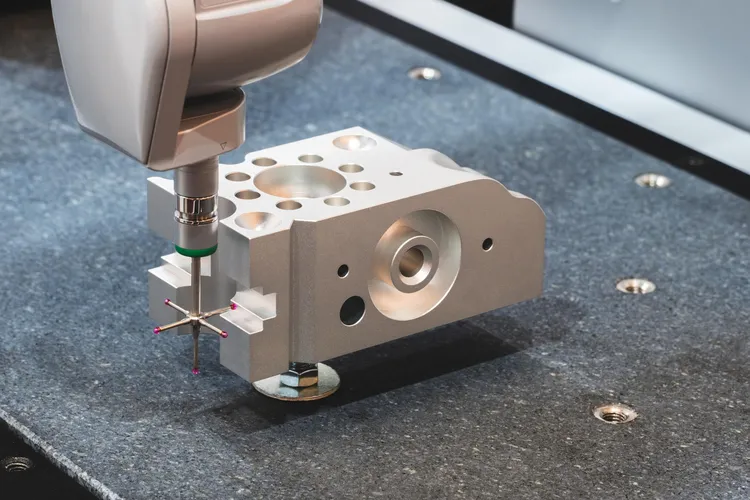
تشمل طرق التفتيش الشائعة المقاييس والميكرومترات ومقاييس الارتفاع ومقاييس الخيط ومقاييس الدبوس ، فحص CMM ، فحص بصري واختبار خشونة السطح. بالنسبة للأجزاء عالية الدقة أو الحرجة للتجميع ، يمكن للعملاء أيضًا طلب تقارير فحص المادة الأولى ، وتقارير فحص الأبعاد الكاملة ، وشهادات المواد أو سجلات التشطيب السطحي.
فحص المادة الأولى مفيد بشكل خاص قبل الإنتاج الكامل لأنه يساعد على تأكيد أن الجزء الآلي الأول يلبي الرسم المعتمد وأن عملية الإنتاج يمكن أن تنتج باستمرار أجزاء متوافقة. معيار SAE AS9102 يحدد متطلبات الوثائق لفحص المادة الأولى ، مما يجعل FAI مرجعًا مهمًا للمشاريع التي تتطلب سجلات جودة واضحة وتتبع.
بالنسبة لمشاريع التصنيع باستخدام الحاسب الآلي، تقارير التفتيش وشهادات المواد ليست فقط وثائق الجودة؛ كما يساعدون العملاء في التفتيش الوارد والتحقق من التجميع وموافقة العملاء النهائيين. وتقول شركة Rapid-Model إنها تستطيع توفير فحص المادة الأولى وتقارير الأبعاد وشهادات المواد ودعم التفتيش المعاير حسب متطلبات المشروع.
استنتاج
CNC التصنيع يمكن أن تنتج أجزاء دقيقة وموثوقة للغاية ، ولكن فقط عندما يتم التحكم في العملية من مراجعة التصميم إلى التفتيش النهائي. وتشمل أهم الاحتياطات التحقق من قابلية التصنيع واختيار المادة المناسبة وتجنب التسامحات الضيقة غير الضرورية وتحسين عقد العمل واختيار الأدوات المناسبة وإدارة الحرارة والتشوه والتخطيط لتشطيب السطح وتأكيد متطلبات التفتيش.
بالنسبة للأجزاء المصنوعة بالآلات الحاسوبية الآلية المخصصة ، فإن الهدف ليس فقط جعل جزء يتطابق مع الرسم. الهدف هو صنع جزء يعمل بشكل صحيح ، ويتجمع بسلاسة ويمكن تسليمه باستمرار.
تقدم Rapid-Model معالجة CNC ، معالجة 5 محاور ، التشطيب السطحي ودعم فحص الجودة من شنتشن ، الصين. إذا كنت تطور أجزاء معدنية أو بلاستيكية معقدة، يمكن لفريقنا الهندسي المساعدة في مراجعة رسوماتك وتقييم مخاطر التصنيع وتوفير حلول عملية من النموذج الأولي إلى الإنتاج.