تصنيع رأس الأسطوانة: العمليات وتصميم التركيبات
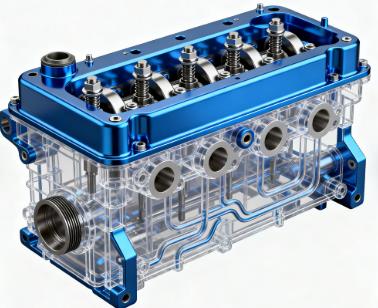
في تصنيع المعادن ، يتطلب تصنيع مكونات رأس الأسطوانة تخطيط دقيق لمنع التشوه والحفاظ على الدقة وضمان السلامة الهيكلية في ظروف الضغط العالي. هذه الأجزاء الحيوية هي أساسية للأداء في صناعة السيارات والفضاء والآلات الثقيلة. ومع ذلك، فإن هندساتها الداخلية المعقدة والأقسام ذات الجدران الرقيقة تجعلها عرضة للتشوه الحراري وفشل الختم والتصدع الإجهادي.
إذا كان تخطيط العملية أو مراقبة الجودة غير كافية، حتى مع زيادة بدلات التصنيع وأوقات الدورة الممتدة، فإن تحقيق نتائج متسقة في الإنتاج المتسلسل لا يزال تحديا. تدرس هذه المقالة دراسة حالة حقيقية حول تصنيع رأس أسطوانة عالية الأداء ، وتبادل الأفكار العملية في حلول مراقبة العملية والجودة.
تحديات التصنيع لمكونات رأس الأسطوانة
تتميز رؤوس الأسطوانات بشبكات معقدة من ممرات سوائل التبريد ومعارض الزيت ومقاعد الصمامات. يجب عليهم الحفاظ على الختم المثالي مع تحمل الضغوط الحرارية والميكانيكية الشديدة. ومع ذلك ، فإن أقسامها ذات الجدران الرقيقة وسمك المواد المتباين غالباً ما يؤدي إلى تشوه غير متوقع أثناء المعالجة ، وسوء التشطيب السطحي في المناطق الحرجة ، وتركيز الإجهاد حول غرف الاحتراق.
تشوه ما بعد التصنيع
رؤوس الأسطوانات عرضة للتشويه بسبب الضغوط المتبقية من الصب والمعالجة الحرارية. مع إزالة المواد أثناء التصنيع باستخدام الحاسب الآلي، يتم إعادة توزيع هذه الضغوطات، مما يسبب تشوه المكون. هذا يمكن أن يعرض لخطر ختم طبق الرأس ويؤدي إلى فشل المحرك.
عدم اتساق الانتهاء السطحي
الهندسة المعقدة والجيبية العميقة لمنافذ المدخل والعادم تجعلها صعبة التصنيع باستمرار. يمكن أن يسبب انحراف الأداة والاهتزاز علامات دردشة مرئية ، مما يقلل من كفاءة تدفق الهواء ويخلق مواقع محتملة لبدء الشقوق تحت الدراجات الحرارية.
حالة العالم الحقيقي: رأس أسطوانة الألومنيوم عالية الأداء
هنا نقوم بدراسة عملية تصنيع رأس أسطوانة من الألومنيوم عالي الأداء ، ونشارك كيفية تحقيق التسامحات الصارمة ومراقبة التشوه في الإنتاج.
مواصفات المنتج
- المواد: A356-T6 الألومنيوم
- الأبعاد: 650 مم × 300 مم × 150 مم
- الميزات الحرجة: مجموعة العادم المتكاملة ، تصميم كام مزدوج
- كمية الإنتاج: 500 وحدة
متطلبات التصنيع
- يجب أن تكون مسطحة وجه الاحتراق ضمن 0.05 مم عبر السطح بأكمله.
- لا يجب أن يتجاوز تركيز مقعد الصمام مع ثقوب الدليل Φ0.03mm.
- جميع أسطح الميناء تتطلب مرآة التشطيب مع Ra ≤ 0.4μm ، خالية من الشقوق الصغيرة.
- يجب اجتياز اختبارات الدراجة الحرارية الصارمة بين -40 درجة مئوية و 150 درجة مئوية دون فشل.
تحديات التصنيع
- التحكم في التشوه من الإجهادات المتبقية في مواد الألومنيوم المصبوبة.
- تحقيق التشطيب السطحي المتسق في هندسات الميناء العميقة والمعقدة.
- الحفاظ على العلاقات الأبعاد الحرجة بين دليل الصمام والمقاعد.
- التوازن بين كفاءة الإنتاج ومتطلبات الجودة الصارمة.
مشاكل الحلول التصنيعية التقليدية
بدأ النهج التقليدي مع المعالجة الحرارية T6 للصب ، تليها التصنيع الخام لوجه الاحتراق على CNC ثلاثي المحاور. واستخدمت العمليات اللاحقة تركيبات متخصصة وإعدادات متعددة لإكمال أدلة الصمامات والمقاعد وممرات سوائل التبريد. تعتمد التشطيب الميناء بشكل كبير على التلميع اليدوي المهرة.
وقد ظهرت هذه الطريقة " مرنة" في متطلبات المعدات ولكن كشفت عن قيود كبيرة في الإنتاج:
قيود هذا النهج
- أدخلت إعدادات متعددة أخطاء تراكمية ، مما يجعل من الصعب الحفاظ على التسامحات الحرجة.
- تعتمد جودة السطح بالكامل على مهارة الفني ، مما أدى إلى أداء غير متسق.
- خلق تدفق العملية المتشتت اختناقات ، مع الوقت المفرط الذي يقضيه على معالجة قطعة العمل وتعديلات التركيبات.
حل التصنيع المثالي
1. تحسين تسلسل العملية واستراتيجية التاريخ
نفذت " إعداد واحد" استراتيجية التصنيع باستخدام نظام بيانات مشترك طوال العملية:
- CNC1 (معالجة خشنة وإنشاء تاريخ): إنشاء أسطح تحديد موقع متسقة وثقوب تاريخ.
- CNC2 (التصنيع الدقيق لخمسة محاور): إكمال جميع مقاعد الصمام وثقوب الدليل والميزات الحرجة في تثبيت واحد.
- CNC3 (التشطيل المخصص): التشطيل القابل للبرمجة لمنافذ المدخل والعادم للتشطيب السطحي المتسق.
2. تخفيف الإجهاد والتعويض عن التشوه
إضافة تخفيف الإجهاد من الاهتزاز بعد الصب ودورة تخفيف الإجهاد بعد التصنيع الخام. تم تنفيذ مسارات الأدوات التعويضية في CNC2 بناءً على بيانات القياس من المواد الأولى لمكافحة التشوه القابل للتنبؤ بشكل استباقي.
3. التصنيع الذكي مع التحقق من العملية
مسبارات لمس متكاملة على CNC2 لمسح وجه الاحتراق قبل الانتهاء من العمليات ، وتعديل مسار الأداة تلقائيًا لحساب هندسة قطعة العمل الفعلية. القياس أثناء العملية للميزات الحرجة مباشرة بعد المعالجة.
4. التشطيب السطحي الآلي للميناء
تم استبدال التلميع اليدوي بمعدات التشديد التي تتحكم بها CNC والتي تتبع نموذج CAD لكل ميناء. هذا يضمن نسيج السطح والهندسة المتطابقة عبر جميع الأجزاء مع القضاء على خطر الشقوق الصغيرة من العمليات اليدوية.
5. تعزيز القدرة الإنتاجية والجودة
من خلال تبسيط العمليات، وتقليل الإعدادات، وأتمتة العمليات الحرجة، تم تقليل وقت الدورة بنسبة 45٪. والأهم من ذلك ، تحسن العائد في المرور الأول في اختبار الدورة الحرارية من 65٪ إلى أكثر من 98٪.
من التحدي إلى الإنتاج الموثوق به
يتطلب تصنيع المعادن المعقدة بنجاح مثل رؤوس الأسطوانات التكامل المنهجي لتخطيط العملية وهندسة الإجهاد ومراقبة الجودة. يقدم كل مكون تحديات فريدة تتطلب حلول مخصصة.
تظهر هذه الحالة كيف أن الجمع بين تحسين الصب وتكرير عملية CNC والتحقق من الجودة الذكية يخلق مسارًا لكل من الأداء الاستثنائي والإنتاج الحجمي الموثوق به.
شريكك في التصنيع السريع: نموذج سريع
في Rapid Model ، نفهم التحديات في نقل المكونات المعدنية المعقدة من المفهوم إلى الإنتاج. نحن نقدم حلول شاملة من النماذج الأولية السريعة إلى التصنيع المنخفض الحجم، بما في ذلك الصب الدقيق، والآلات باستخدام الحاسب الآلي، واختبار المواد الصارم. مع خبرة عميقة في تطبيقات السيارات والفضاء، يضمن فريقنا أن مكونات رأس الأسطوانة الخاصة بك - وجميع التصنيعات المعدنية الحرجة - تلبي معايير الأداء الأكثر تطلبا مع تسريع وقتك في السوق.
اختر نموذج سريع للسرعة والموثوقية والأداء المتميز في كل مكون.