تكنولوجيا النقر باستخدام الحاسب الآلي تعد ثورة في العملية: عندما تدخل معالجة الخيوط عصر الذكاء
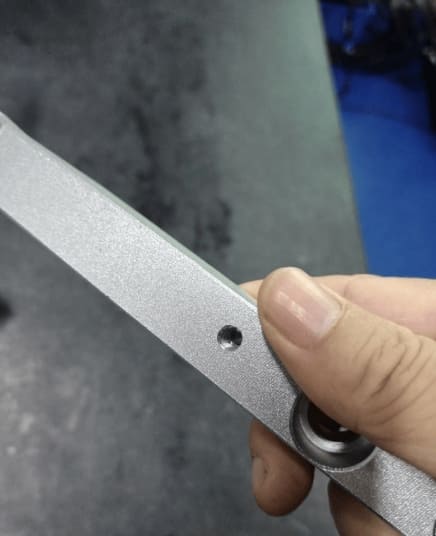
وفي مجال معالجة المعادن، لعبت معالجة الخيوط دائما دور " البنية التحتية " . من المثبتات عالية القوة في مجال الطيران إلى الخيوط الدقيقة في الأجهزة الطبية الصغيرة ، تحدد جودة الخيوط بشكل مباشر موثوقية المنتج وطول العمر. تشبه عملية التنصت التقليدية الحرفي المسن ، على الرغم من مهارته ولكن صعوبة التكيف مع صناعة التصنيع الحديثة على الطلب المزدوج على الكفاءة والدقة. صعود تكنولوجيا النقر CNC (النقر CNC) ، إعادة كتابة هذا الوضع بالكامل. هذا التحكم الرقمي والآلات الدقيقة الاندماج المثالي للتكنولوجيا، هو أعلى ورشة تصنيع في العالم أطلق ثورة صامتة.
القيود التقنية لعملية التنصت التقليدية
في أوائل التسعينات ، كنت في شنتشن ، مصنع قوالب مملوك للدولة لأول مرة لتشغيل آلة حفر ذراع الروكر لمشهد التنصت اليدوي لا يزال حيًا في عقلي. تحتاج معالجة الخيط الداخلي M6 × 1 إلى حفر أول ثقب أسفل φ5.0 ، ثم استخدام مخروط الرأس ، مخروطين بدورهما للقطع. وسيؤكد رؤساء حلقات العمل بشكل خاص على أهمية " كسر الشريحة العكسية" - كل 1.5 مرات عمق النقر في القطر يجب أن يعكس لتدوير 1/4 دورة لكسر الشريحة. ومع ذلك، لا يزال معدل كسر الخيوط ذات القطر الصغير مرتفعا بنسبة 15 في المائة، و " اضغط على القبر" في زاوية ورشة العمل يتم إضافة أعضاء جدد كل يوم.تظهر إحصاءات الجمعية الأمريكية للمهندسين الميكانيكيين (ASME) 1998 أن عملية الاستغلال التقليدية في معالجة المواد عالية القوة (مثل الفولاذ المقاوم للصدأ 304 أو سبيكة التيتانيوم) ، وعمر الأداة أقل من 50 ثقب ، ومن الصعب الحفاظ على دقة خيط مستقرة من فئة ISO 6H أعلاه. والأكثر قاتلة ، عندما تتجاوز سرعة المغزل 200 دورة في الدقيقة ، فإن خطر كسر الأداة بسبب انسداد الشريحة يزيد بشكل أسي. هذه الاختناقات التقنية تقيد بشكل خطير من وتيرة الإنتاج الضخم للأجزاء الكبيرة مثل كتلة محرك السيارات.
آلية اختراقات تكنولوجيا النقر CNC
في عام 2003 ، شاركت في معرض آلات هانوفر EMO الألماني ، وهي المرة الأولى التي أرى فيها دورة النقر الصلبة (دورة النقر الصلبة) لمراكز معالجة CNC Mazak اليابانية. يتمثل ابتكارها الأساسي في التحكم في الحلقة المغلقة لحركة المغزل ومحور Z - من خلال محولات ترميز عالية الدقة لتحقيق مزامنة صارمة لزاوية المغزل والتغذية المحورية (خطأ المزامنة < ± 0.01 درجة). عند برمجة دورة التنصت G84 ، يقوم نظام التحكم بتعديل معدل التغذية بشكل ديناميكي (F = S × P ، حيث S هي سرعة الدوافع و P هي الملعب) لضمان أن يتوافق كل نبض من نبضات الدوافع مع نزوح محوري دقيق.أدت استراتيجية التحكم الميكاتروني هذه إلى تقدم ثوري: عند معالجة خيوط M10 × 1.5 لرؤوس أسطوانات الألومنيوم للسيارات ، يمكن تحقيق سرعات تصل إلى 1500 دورة في الدقيقة وعمر الأداة لأكثر من 3000 ثقب. وفقًا للورقة البيضاء التقنية لعام 2019 من شركة ساندفيك كورومانت ، يمكن للنقر باستخدام الحاسب الآلي الحديث تحقيق سرعات قطع أسرع بنسبة تصل إلى 8 مرات من الطرق التقليدية عند معالجة الثقوب العمياء بنسبة 5: 1 D: D ، باستخدام صنبور تشكيل شرائح حلوية مع التشحيم البارد الداخلي ، مع التحكم في خشونة سطح الخيوط إلى حدود Ra0.8μm.
التخفيف العلمي لمعايير العملية
التجسيد الحقيقي لعمق تكنولوجيا التصفح باستخدام الحاسب الآلي ، هو وراء علم العملية الصارم. لقد طورت قاعدة بيانات لمعايير الاستفادة من سبيكة التيتانيوم لشركة الطيران TC4 ، ووجدت أن سرعة القطع (Vc) وعمر الأداة (T) تتبع معادلة تايلور Vc × T ^ n = C للقانون ، حيث تتغير قيمة مؤشر n مع تكنولوجيا الطلاء بشكل كبير. الصنابير الكربيدية مع طلاء TiAlN لها قيم n تصل إلى 0.45 ، مما يعني أنه عند زيادة السرعة من 20 م / دقيقة إلى 30 م / دقيقة ، يكون تحلل العمر أقل بنسبة 60٪ من أدوات HSS التقليدية.أكثر دقة هي تكنولوجيا التحكم في التسارع. يحسب نظام سيمنز 840D الألماني العلاقة المتجهة بين التسارع الزاوي (α) والتسارع المحوري (a) في الوقت الحقيقي عند تنفيذ النقص الصلب G331: a = α × P / 2π. يتم تشغيل خوارزمية تسليم التسارع تلقائيًا عندما يتم الكشف عن عزم الدوران في الحمل لتتجاوز قيمة العتبة ، ويتيح هذا التعديل الديناميكي معالجة الخيوط الدقيقة M3 إلى عمق 50 مرة من القطر ولا يزال يحافظ على خطأ رصاص ± 15 ميكرومتر. 2018 يظهر تقرير اختبار من شركة Okuma Machine Tool اليابانية أن وقت تأخير التزامن لجهاز MU-8000V قد تم ضغطه إلى 0.5 ثانية مذهلة عند الاستفادة من العمق التقني 2,000 دورة في الدقيقة من التطبيقات المتطورة
في مجال الزرع الطبي ، يظهر النقر CNC قيمة لا يمكن استبدالها. عند معالجة خيوط M2.5 × 0.45 من جذوع الفخذ من سبيكة الكوبالت الكروم في مصنع أجهزة العظام في سويسرا ، تم استخدام مركز معالجة GF يتحكم فيه بالكامل في حلقة مغلقة مع نظام تزييت صغير (MQL) لتحقيق التحكم في تداخل المغزل على مستوى 0.2μm. أدت هذه الجودة السطحية القريبة من المرآة إلى تحسن بنسبة 40٪ في توزيع توتر الاتصال على أسطح التزاوج الخيوطية ، مما قلل بشكل كبير من خطر هطول الأمطار من أيونات المعادن.
شهد قطاع الطيران اختراقاً تكنولوجياً في التنقيط بالطرد (التنقيط بالشكل). ثقوب تثبيت سبيكة التيتانيوم الجناح بوينغ 787 باستخدام عملية تشكيل البثق CNC ، والتدفق المستمر للألياف المعدنية لزيادة قوة الشد للخيط بنسبة 30٪. تنص مواصفات عملية بوينغ BAC5300 على وجه التحديد على أن خيوط الأجزاء الحاملة للحمل الرئيسية يجب أن تستغل عن طريق تشكيل CNC ، والمراقبة عبر الإنترنت لمنحنى عزم الدوران التشكيلي ، يجب إزالة أي تقلبات تزيد عن ± 7٪ من الثقب تلقائيًا.
نقطة انعطاف التكنولوجيا للتنمية المستقبلية
مع ظهور عصر 5G ، يقود اتجاه المصغرة تطور الاستفادة من CNC إلى أبعاد جديدة. التطوير الأخير لـ Fanuc اليابانية لوحدة التنصت النانوية ، واستخدام محرك خطي مباشر ومقاييس التداخل الليزري لموقع ردود الفعل ، في معالجة الخيوط المصغرة 0.3 مم لا تزال يمكن الحفاظ على دقة الرصاص 0.5 ميكرومتر. وأكثر ملاحظة هو ظهور الأنظمة التكيفية الذكية - قام فريق المؤلف في عام 2020 بتطوير نظام استشعار ذكي يستند إلى استشعار الانبعاثات الصوتية ، والذي يمكن أن يحدد حالة ارتداء الأداة في الوقت الحقيقي من خلال تحليل الوقت والتردد ، ويقوم تلقائيًا بتنفيذ إجراء الانسحاب قبل 0.5 ثانية من انهيار المخروط ، مما يقلل من معدل وقت التوقف غير المخطط له بنسبة 92٪.
وقف على موج التحول الذكي لصناعة التصنيع ، مسار تطوير تكنولوجيا النقص باستخدام الحاسب الآلي مثل تاريخ مجهر للتطور الصناعي. من النقل الميكانيكي إلى التحكم الرقمي ، من الخبرة إلى التشغيل القائم على النموذج ، تستمر هذه التكنولوجيا في اختراق كل عقدة في إعادة تعريف حدود التصنيع الدقيق. عندما يتم دمج الجيل الجديد من أجهزة الاستشعار الكمية وتكنولوجيا التوأم الرقمي بشكل عميق ، ربما سنشهد مثل هذا المشهد: نقطة ذكية في القطع في نفس الوقت ، من خلال بيانات السحابة لتحسين مسارها الخاص ، في المقياس الذري نحت سطح دوامة مثالية. هذه ليست فقط قفزة تكنولوجية، ولكن أيضا تطور عميق آخر للسيطرة البشرية على العالم المادي.