هل التيتانيوم صعب آلة؟ تحديات التصنيع باستخدام الحاسب الآلي ، أداة ارتداء و نصائح التصميم
التيتانيوم هو تحدي للآلة، لكنه ليس غير قابل للإدارة. التوصيل الحراري المنخفض يحافظ على حصة كبيرة من حرارة القطع مركزة بالقرب من واجهة أداة قطعة العمل. قوته في درجة حرارة مرتفعة، التفاعل الكيميائي مع أدوات القطع، وحدة مرنة منخفضة نسبيا إضافة المزيد من المطالب. معًا ، يمكن لهذه العوامل تسريع ارتداء الأدوات ، وتعزيز الاهتزاز ، وجعل الميزات الرقيقة أو النحيلة صعبة الحفاظ عليها ضمن التسامح. مع أدوات مناسبة ، وعمل جامد ، ومشاركة مسيطرة ، وتسليم سائل تبريد فعال ، وتصميم يحسب سلوك التيتانيوم ، CNC التصنيع يمكن أن تنتج أجزاء دقيقة وقابلة للتكرار.
بالنسبة للمهندسين والمشترين ، فإن السؤال المفيد ليس ببساطة ما إذا كان التيتانيوم صعب التصنيع. إنه أي سبيكة، الهندسة، التسامح، متطلبات السطح، وحجم الإنتاج المشاركة - وما إذا كانت خطة التصنيع مصممة حولها.
1. لماذا التيتانيوم صعب آلة؟
تأتي قيمة التيتانيوم من مزيج مفيد من نسبة القوة إلى الوزن ومقاومة التآكل والأداء في بيئات صعبة. نفس الخصائص المادية التي تجعلها جذابة في مجال الطيران والمعدات الطبية والطاقة والآلات عالية الأداء يمكن أن تجعلها أقل مغفرة أثناء القطع.
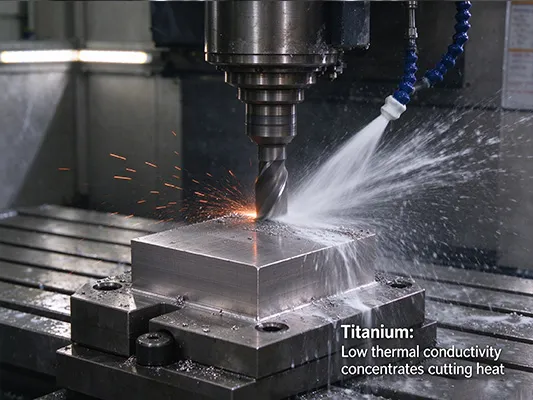
التوصيل الحراري المنخفض يركز الحرارة
بالمقارنة مع العديد من المعادن الهندسية الشائعة، ينقل التيتانيوم الحرارة بعيدا عن منطقة القطع بشكل سيء نسبيا. وبالتالي تتركز الحرارة حول حافة القطع ومنطقة الاتصال الفوري بدلاً من نقلها بكفاءة بواسطة قطعة العمل أو الشريحة. يمكن لدرجات الحرارة المحلية العالية تسريع ارتداء الأداة وتعزيز التفاعل الكيميائي بين الأداة ومادة العمل. يمكن ببساطة زيادة سرعة القطع لتقليل وقت الدورة تقصير عمر الأداة أو زعزعة استقرار العملية إذا لم يتم إدارة الحرارة.
يحتفظ التيتانيوم بقوة تحت درجات حرارة القطع
سبيكات التيتانيوم يمكن أن تحتفظ بقوة كبيرة في درجات الحرارة المرتفعة. لذلك قد تستمر الأداة في تجربة تحميل ميكانيكي عالي بينما تتعرض أيضًا للحرارة المركزة. هذا يضع ظروف صعبة على حافة القطع وحامل الأداة.
التفاعل الكيميائي والالتصاق
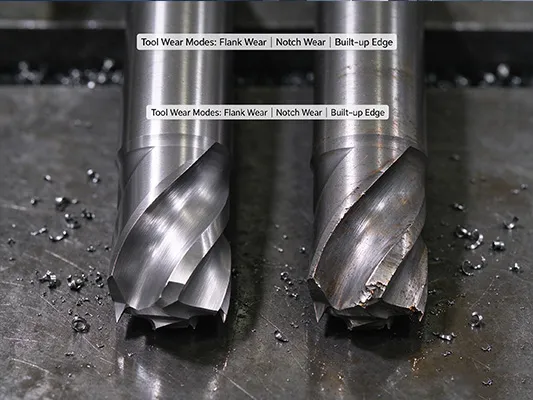
عند درجات حرارة القطع العالية وضغوط الاتصال ، قد يتفاعل التيتانيوم كيميائيا ويلتزم بالأداة. يمكن للمواد أن تتراكم على الحافة (الحافة المدمجة) ثم تتكسر ، مما يضر بالأداة أو يؤثر على السطح المعالج. يعتمد السلوك الدقيق على سبيكة، طلاء الأداة، ظروف القطع، واستراتيجية سوائل التبريد.
وحدة مرونة منخفضة نسبيا تزيد من الانحراف
التيتانيوم لديه وحدة مرنة أقل (~ 110 GPa) من العديد من الفولاذ الكربوني (~ 200 GPa)[1] . الجدران الرقيقة ، والأقسام الطويلة غير المدعومة ، والأدوات النحيلة يمكن أن تنحرف تحت قوى القطع. عندما تخرج الأداة من القطع ، قد يعود الجزء ، مما يترك خطأ أبعاد أو سمك جدار غير متسق. الانحراف هو أيضا مساهم رئيسي في الاهتزاز والكلام.
2. تحديات التصنيع باستخدام الحاسب الآلي المشتركة
| التحدي | ما الذي يسببها | تأثير الإنتاج المحتمل | استراتيجية التحكم النموذجية |
|---|---|---|---|
| ارتداء أداة سريعة | الحرارة المركزة ، الإجهاد الحافة العالية ، الالتصاق ، درجة الأداة غير المناسبة | تغييرات أدوات أكثر، تكلفة أعلى، أبعاد غير متسقة | استخدام أدوات مناسبة للتيتانيوم؛ التحقق من صحة السرعة والتغذية والمشاركة وسائل التبريد معاً |
| تقطيع الحافة | قطع منقطع ، أو دردشة ، أو مشاركة مفرطة ، أو حافة غير مناسبة | تلف السطح، فشل الأداة المفاجئ، الخردة | تحسين صلابة ومسار الأدوات؛ تحقق من التسرب والحالة المتطورة |
| ارتداء الشق | ارتداء محلي بالقرب من خط عمق القطع | قطع غير مستقر وخفض عمر الأداة | استعراض استراتيجية عمق القطع، درجة الأداة، وأنماط ارتداء مع صانع الأدوات |
| المواد المدمجة (BUE) | التيتانيوم يلتزم بحافة القطع تحت الحرارة / الضغط | التشطيب السيئ ، تغيير هندسة الأداة الفعالة ، تلف الحافة | حدد هندسة الأداة المناسبة والصف؛ تجنب فرك؛ مراقبة تسليم المبرد |
| الدردشة والاهتزاز | انحراف الأداة / الجزء ، التسليط الطويل ، عقد العمل الضعيف | التشطيب السيئ ، الاختلاف الأبعاد ، تلف الأداة المبكر | تقصير الإفراط ، وتصليب الإعداد ، وتعديل المشاركة أو مسار الأدوات |
3. التيتانيوم أداة ارتداء: الأعراض والأسباب والضوابط
تعتبر ارتداء الأدوات واحدة من أكبر قضايا التحكم في العملية في معالجة التيتانيوم لأن التغييرات الصغيرة في الحافة يمكن أن تؤثر بشكل كبير على اتساق الأبعاد والتشطيب ووقت الدورة.
| وضع ارتداء | علامة مشتركة | ما الذي يجب مراجعته |
|---|---|---|
| ارتداء الجانب | ارتداء الأرض على طول وجه إزالة الأداة | درجة الأداة والسرعة ومسافة القطع وعتبة الاستبدال |
| ارتداء فوهة | الاكتئاب على وجه الرايك | ملاءمة مواد الأداة / الطلاء وظروف القطع |
| ارتداء الشق | الضرر المحلي حول خط عمق القطع | استراتيجية عمق القطع وموقع الأداة وتوجيهات صانع الأدوات |
يجب أن تحدد خطة عمر الأداة القوية قاعدة استبدال قابلة للقياس - مثل الحد الأقصى للتآكل ، وعدد الأجزاء ، أو محرك التشطيب السطحي. لا تنتظر فشل أداة كارثية عندما تكون ميزة حرجة أو جزء عالي القيمة معرضًا للخطر.
4. استراتيجيات التصنيع العملية
حدد الأدوات للسبائك والتشغيل
لا تفترض مطحنة نهاية واحدة أو إدراج أو طلاء مثالي لجميع التيتانيوم. التيتانيوم النقي تجاريا (اللطقي) وسبائك ألفا بيتا (الصلبة وتوليد الحرارة) لديها سلوكيات قطع مختلفة. استشارة توصيات مصنع الأدوات[2] . أداة "أصعب" أو أكثر مغلفة بشكل ثقيل ليست أفضل تلقائيا إذا تفتقر الحافة إلى الحادة أو الصلابة المطلوبة.
ابقي الجهاز والحامل والعمل جامد
صلابة الآلة، حالة المغزل، قبضة الحامل، أداة التسرب، وتثبيت الجزء كلها تؤثر على حافة القطع. الإعداد الصلب يساعد على تقليل الاهتزاز. بالنسبة للأجزاء ذات الجدران الرقيقة ، يجب تصميم الدعم بحيث لا يشوه التشديد المكون ، وإطلاق سراح المشبك لا يخلق إعادة ربعة غير مقبولة.
تطبيق المبرد بشكل ثابت وفعال
يساعد المبرد على إدارة الحرارة وحمل الشرائح بعيداً، ولكن فعاليته تعتمد على الضغط والتدفق والوصول إلى الأدوات. من خلال أداة أو سائل تبريد عالي الضغط[3] مفيد للغاية لطحن التيتانيوم والحفر. ومع ذلك ، لا يمكن لسائل التبريد تعويض الإعداد غير المستقر أو التغذية والسرعات غير الصحيحة.
5. الطحن، التحول، الحفر، والاعتبارات الخيوط
- طحن CNC: حساس لمشاركة الأداة وإخلاء الشريحة. استخدم قاطع مناسب، والحفاظ على الارتفاع قصير، واستخدام مسارات أدوات تروكويدية أو تكيفية للحفاظ على حمولة شعاعية ثابتة.
- CNC التحول: مراقبة خط عمق القطع للارتداء الشق والتحقق من أن قاطع الشريحة ينتج رقائق قابلة للتحكم فيها. لا تسمح لحافة ارتداء بشدة لمواصلة قطع مخزون شريط عالية القيمة.
- الحفر: الثقوب المحدودة تجعل الحرارة والشرائح صعبة الإدارة. تتطلب الثقوب العميقة دورات الحفر الموصى بها من قبل المصنع ، وهندسة النقطة المناسبة ، وسائل التبريد لمنع ضبط الحفر.
- خيوط: سبرينغباك التيتانيوم يجعل التنصت التقليدي مخاطر للغاية. الصنابير يمكن ربط وتقطيع داخل الثقب. حيثما أمكن، استخدم طحن الخيط بدلا من النقر لتقليل خطر كسر الأداة وخردة الجزء.
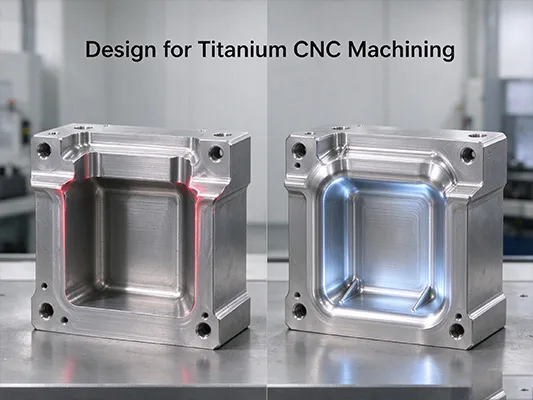
6. نصائح تصميم لجعل أجزاء التيتانيوم أسهل للآلة
| اعتبار التصميم | المخاطر المشتركة | نصيحة عملية |
|---|---|---|
| جدران رقيقة | الانحراف ، والتكلش ، والتشويه بعد إلغاء التشغيل | استخدام جدران سميكة حيث يسمح الأداء. إضافة أضلاع أو ميزات دعم. |
| جيوب ضيقة وعميقة | أداة طويلة تفوق، إخلاء رقاقة ضعيفة | زيادة نصف قطر الجيب؛ تجنب العمق غير الضروري والفتحات الضيقة. |
| التسامحات الصارمة في كل مكان | Additional finishing, inspection, and scrap risk | Apply tight tolerances only to functional or mating features. |
| Difficult-to-clamp geometry | Part movement or clamp-induced distortion | Add datum or sacrificial clamping features during the prototype phase. |
7. Does titanium grade affect machinability?
Yes. "Titanium" covers commercially pure grades and multiple alloys, which are not interchangeable:
- Commercially pure grades (e.g., Grade 2): Lower strength but highly ductile (gummy). Requires very sharp tools to prevent built-up edge (BUE).
- Grade 5 (Ti-6Al-4V): A high-strength alloy. Heat generation, low thermal conductivity, and abrasive tool wear are the primary challenges.
- Grade 23 (Ti-6Al-4V ELI): Similar machining behavior to Grade 5, but often requires stricter material lot traceability due to its use in medical and cryogenic applications.
8. Quality risks and inspection
A successful titanium CNC process must deliver more than a shiny surface. Depending on the part, inspection may need to cover geometric tolerances, surface finish (especially for fatigue-sensitive areas), and thread engagement.
Safety Note: Titanium chips and fine dust pose a severe flammability risk. Standard shop fire extinguishers (like water or CO2) can react explosively with burning titanium. Facilities machining titanium must implement strict housekeeping and have Class D fire extinguishers (combustible metals) immediately accessible.
9. What makes titanium CNC machining expensive?
Titanium parts cost more to machine than aluminum due to slower cutting speeds, specialized tooling, and longer cycle times. However, the ultimate cost driver is often unpredictable tool failure. If an end mill chips halfway through finishing a high-value aerospace component, the entire part may be scrapped. Rigorous tool-life management, lower tool-change thresholds, and multiple roughing/finishing setups are necessary insurance policies that add to the quoted cost.
10. Procurement checklist for titanium CNC machining
Before requesting a quotation, prepare:
- 2D drawing and 3D CAD model with defined critical datums.
- Exact titanium grade (e.g., ASTM B348 Grade 5) and required material certificates (MTRs).
- Expected repeat-order volume (to justify custom workholding/tooling investments).
- First-article inspection (FAI) and traceability requirements.
11. Frequently asked questions
Is titanium harder to machine than stainless steel?
Often, yes. While stainless steel work-hardens, titanium's combination of low thermal conductivity, high high-temperature strength, and low elastic modulus (springback) generally requires tighter process controls and slower cutting speeds than 304 or 316 stainless.
Is coolant necessary when machining titanium?
Yes. High-pressure coolant is heavily relied upon to manage the extreme heat concentrated at the cutting edge and to forcefully evacuate chips, preventing them from being recut and damaging the tool.
Technical References
- ASM International — "Machining and Chemical Shaping of Titanium". Overview of titanium machining requirements, machine rigidity, and cutting data.
- Seco Tools — "Your Guide to Efficient Titanium Machining". Manufacturer guidance on tooling, coolant, and process considerations.
- Sandvik Coromant — Titanium machining in aerospace applications. Guidance on high-pressure coolant, chip control, and titanium milling strategies.