كيفية ضمان دقة ودقة التصنيع باستخدام الحاسب الآلي؟
لتحقيق دقة عالية (التوافق مع القيم المثالية) ودقة (الاتساق عبر تكرارات متعددة) في التصنيع باستخدام الحاسب الآلي، فإن التكامل العميق للعمليات التقليدية والتقنيات الذكية ضروري. ويتضمن هذا تحسين الأجهزة، والمراقبة في الوقت الحقيقي، والتعويض الديناميكي لإنشاء نظام شامل لمراقبة الجودة طوال عملية التصنيع بأكملها. وفيما يلي استراتيجيات التنفيذ المفصلة:
1. آلة أدوات الأجهزة ومعايرة خط الأساس: أساس الدقة
اختيار آلة عالية الصلابة وتحسين المكونات الأساسية
يحدد الأداء الأساسي للآلة الحد العلوي للدقة. وينبغي إعطاء الأولوية للنماذج المجهزة بمسامير الكرة الدقيقة (المضغوطة مسبقا للقضاء على ردود الفعل) ، والمرشدات الخطية (معامل الاحتكاك ≤ 0.001) ، والمحاور الديناميكية العالية (التسرب الشعاعي ≤ 0.001 مم). وفقًا لمعايير GB / T ، يجب أن يكون لمراكز التصنيع ذات الدرجة الدقيقة (M-grade) دقة تحديد الموقع ≤ 0.012 مم وقابلية التكرار ≤ 0.008 مم ، في حين يمكن للأجهزة ذات الدرجة العالية الدقة (G-grade) تحقيق دقة تحديد الموقع في حدود 0.004 مم ، مما يجعلها مناسبة لتطبيقات مستوى الميكرون مثل الطيران. من الضروري القياس بانتظام باستخدام مقاييس التداخل الليزرية لقياس أخطاء تحديد موقع المحور ، وينبغي استخدام وظائف تعويض الأخطاء المدمجة لتصحيح أخطاء الملعب ورد الفعل ، وتقليل الانحرافات بين المواقف التي أمرت بها والمواقع الفعلية (تحسين الدقة).
التحكم في الأخطاء الحرارية والهندسية
تسبب اختلافات درجات الحرارة أثناء التشغيل تشوه حراري. يمكن لأنظمة تعويض الأخطاء الحرارية في الوقت الحقيقي تصحيح هذا بشكل ديناميكي: أجهزة استشعار درجة الحرارة المثبتة على المكونات الحرجة (على سبيل المثال ، السرير ، المسامير الكروية) جنبا إلى جنب مع خوارزميات الذكاء الاصطناعي تتوقع التوسع الحراري (على سبيل المثال ⁻⁶ مم / م لكل درجة مئوية) وتعديل إحداثيات التصنيع تلقائيا. بالإضافة إلى ذلك ، يمكن لمختبر الشريط الكروي الكشف عن أخطاء الربع أثناء التدخل الدائري ، ويمكن تحسين معايير الخادم لتقليل انحرافات الخطوط ، وضمان دقة الشكل في مسارات التصنيع المعقدة.
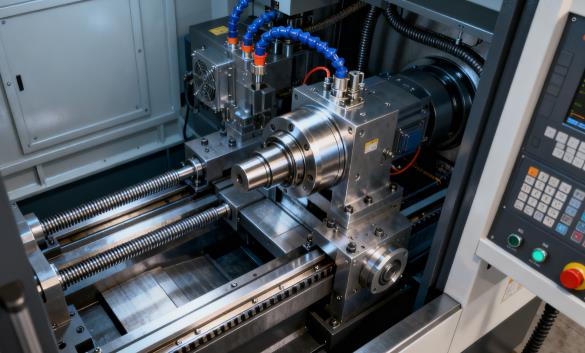
(تعليقات الصورة:التحكم في الأخطاء الحرارية والهندسية
2. الرصد الذكي والتعويض في الوقت الحقيقي: ضمان الدقة الديناميكية
تحسين عملية التصنيع مدفوعة بالذكاء الاصطناعي
تتيح أنظمة CNC التي تعمل بالذكاء الاصطناعي ثلاث وظائف أساسية:
- تعديل معلمة القطع التكيفية: باستخدام بيانات المستشعر (على سبيل المثال ، الاهتزاز ، تيار المغزل ؛ تردد أخذ العينات ≥ 1 كيلو هرتز) ، يحدد النظام البقع الصلبة للمواد أو ارتداء الأدوات في الوقت الحقيقي ويقوم تلقائيًا بتعديل معدلات التغذية أو سرعات المغزل (على سبيل المثال ، تقليل التغذية بنسبة 20٪ عند حدوث ذروات قوة القطع) لمنع التقلبات الأ
- إدارة دورة حياة الأداة: تحلل أنظمة المراقبة الذكية (مثل "Demon Cutter Catcher") خصائص قوة القطع للتنبؤ بعمر الأداة المتبقي ، وتوفير تحذير مسبق لمدة 15 دقيقة لتغييرات الأداة لتجنب عيوب الدفعة الناجمة عن كسر الأداة.
- التنبؤ بالجودة والتصحيح الذاتي: النماذج المدربة على بيانات التصنيع التاريخية تتوقع أخطاء الأبعاد في الوقت الحقيقي (بدقة ± 1 ميكرومتر) وتعوض تلقائيا عن الانحرافات عن طريق تعديلات طول الأداة ، وتحقيق "صحة الجزء الأول".
تعويض خطأ متعدد الأبعاد في الوقت الحقيقي
استراتيجية التحكم الهجينة في التغذية للأمام + ردود الفعل تعالج الأخطاء الديناميكية:
- مراقبة التغذية الفورية: يحسب مسبقا أخطاء القصور بناء على مسار الأداة ويضبط مسبقا انتاج محرك سيرفو.
- مراقبة ردود الفعل: يستخدم الترميزات الخطية (الدقة: 0.1 ميكرومتر) لالتقاط المواقع الفعلية في الوقت الحقيقي ويصحح معدلات التغذية عن طريق مقارنتها بالقيم الموكلة.
على سبيل المثال ، أثناء الحفر الدقيق ، يمكن للنظام تعويض الانحرافات 0.002 مم الناجمة عن تشوه تشديد قطعة العمل ، مما يضمن دقة قطر الحفر.
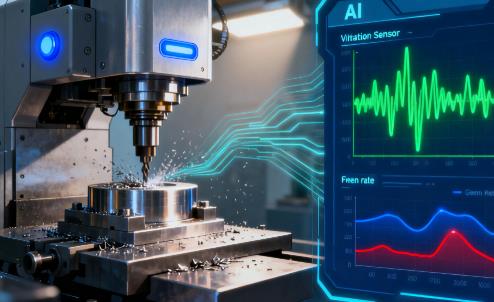
(تعليقات الصورالمراقبة الذكية والتعويض في الوقت الحقيقي
3. تصميم العملية وتحسين التثبيت: القضاء على الأخطاء المنهجية
تخطيط العملية الصلبة وتحسين المسار
الالتزام بمبدأ "الفصل بين الخشنة والتشطيب": يستخدم الخشنة أعماق قطع كبيرة (ap = 2-5 مم) لإزالة المواد بسرعة ، مما يقلل من التشوه اللاحق. التشطيب يستخدم معدلات تغذية منخفضة (f = 0.05-0.1 مم / دورة) وسرعات الدوار العالية (n = 8000-15000 دورة في الدقيقة) لتحقيق خشونة السطح ≤ Ra 0.8 ميكرومتر. يجب أن تتجنب مسارات الأدوات تغييرات الاتجاه المتكررة (على سبيل المثال ، باستخدام التدخل الدائري في اتجاه الساعة في الطحن) لتقليل تأثيرات ردود الفعل على دقة تحديد الموقع. يجب على برنامج CAM محاكاة توزيع قوة القطع لتحسين نقاط الدخول ومنع دردشة قطعة العمل.
تثبيت وحدات واتساق التاريخ
استخدم تركيبات وحدات (على سبيل المثال، EROWA / 3R؛ قابلية التكرار ≤ 0.001 مم) لضمان تواريخ متسقة عبر الإنتاج الدفعة (تحسين الدقة). التحكم في قوة التشديد مع مفاتيح عزم الدوران (على سبيل المثال ، 50-80 Nm لسبائك الألومنيوم) لتجنب التشوه. يمكن لمسبارات الآلة تلقائياً محاذاة نقاط الصفر في قطعة العمل ، مما يقلل من أخطاء المحافظة اليدوية من 0.01 مم إلى 0.002 مم (تحسين الدقة). بالنسبة للأجزاء ذات الجدران الرقيقة ، استخدم الدعم المساعد أو مواد الحشو لتقليل أخطاء الانحراف الناجمة عن قوى القطع.
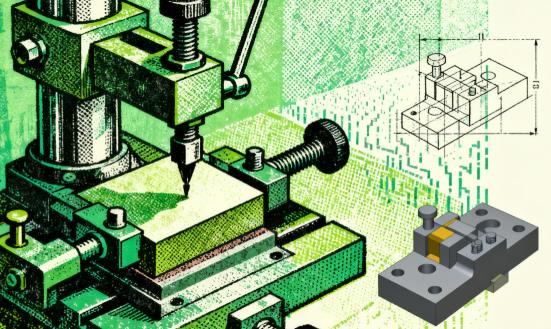
(تعليقات الصورتصميم العملية وتحسين التثبيت
4. مراقبة البيئة والصيانة الدورية: ضمان الاستقرار على المدى الطويل
العزل الحراري والاهتزاز
الحفاظ على بيئة ورشة عمل من 20 ± 2 درجة مئوية و 50 ± 5٪ رطوبة لمنع التشوه الحراري (على سبيل المثال ، يمكن أن يسبب تدرج درجة الحرارة 1 درجة مئوية فوق سرير 10 متر خطأ 0.1 ملم). تثبيت معزولات الاهتزاز الربيعي الهوائي تحت الآلات للحد من نطاقات الاهتزاز الخارجية إلى أقل من 0.001 مم ، مما يمنع الحديث الذي يؤثر على التشطيب السطحي.
نظام الصيانة الوقائية
تنفيذ خطة صيانة تنبؤية تستند إلى تحليل طيف الاهتزاز:
- فحوصات أسبوعية من تزييت المسمار الكرة ؛ معايرة الترميز الشهرية لمحركات سيرفو.
- تحليل الذكاء الاصطناعي لبيانات اهتزاز المغزل للكشف المبكر عن اتجاهات ارتداء المحامل (على سبيل المثال ، جدولة الاستبدال عندما يحدث اهتزازات غير طبيعية 120 هرتز).
استخدم حاملات أدوات التقلص الحراري (تكرار التشديد ≤ 0.002 مم) ومجموعات الأدوات لقياس وتعويض انحرافات تركيب الأدوات تلقائيًا.
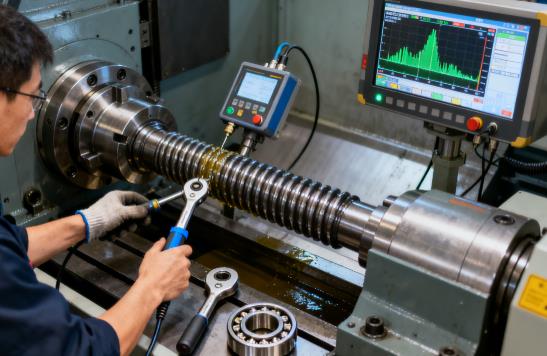
(تعليقات الصورة:التحكم البيئي وتركيب وسائد مضادة للاهتزاز)
5. فحص الحلقة المغلقة والتحسين المستمر: تحسين الدقة المتكررة
فحص الجودة بالكامل
بعد معالجة الجزء الأول ، استخدم جهاز CMM (دقة ≤ 0.001 مم) لفحص الأبعاد الحرجة وتوليد تقارير الأخطاء. أثناء إنتاج الدفعات، فحص 3 أجزاء كل ساعة وإجراء تحليل إحصائي SPC لمراقبة التشتت الأبعاد (CPK ≥ 1.33). دمج مسح على الجهاز لقياس ميزات مثل الثقوب والخطوات في الوقت الحقيقي ، وتعويض تلقائيًا عن انحرافات نظام الإحداثيات (على سبيل المثال ، التعويض الفوري عن تعويض محور X 0.003 مم).
تحسين العمليات القائمة على البيانات
بناء قاعدة بيانات معايير التصنيع التي تسجل تركيبات معايير القطع المثلى لمواد مختلفة (على سبيل المثال ، الألومنيوم 7075 ، التيتانيوم TC4). استخدم تحليلات البيانات الكبيرة لتحديد أنماط الأخطاء (على سبيل المثال، "زيادة الأبعاد بنسبة 0.002 ملم بعد 50 جزء") ، أو تعديل معايير عمر الأداة مسبقا ، أو تعديل قيم التعويض ، وتشكيل تكرار "تفتيش الآلة وتحسين" في حلقة مغلقة.
جوهر التحكم الدقيق هو "نظام مكافحة التدخل"
ضمان الدقة والدقة في مفاتيح التصنيع باستخدام الحاسب الآلي على بناء نظام مكافحة التدخل من خلال صلابة الأجهزة والمراقبة في الوقت الحقيقي والتعويض الذكي. تحمي التقنيات التقليدية دقة خط الأساس، في حين تتغلب تقنيات الذكاء الاصطناعي وإنترنت الأشياء على قيود الأخطاء الديناميكية. في الممارسة العملية، توازن التكلفة والأداء بناء على متطلبات التسامح للجزء (على سبيل المثال، يتطلب IT5 آلات من الدرجة G + تعويض الذكاء الاصطناعي؛ يمكن لـ IT8 استخدام آلات من الدرجة M) لتحقيق كل من "الاتساق داخل التسامح" و "المواءمة مع القيم المستهدفة".