لماذا طحن الخيط يفوز النقر في محلات CNC الحديثة
في عالم دقيق من التصنيع باستخدام الحاسب الآلي، إنشاء ثقوب خيوط موثوقة عالية الجودة هو متطلب أساسي. تهيمن طريقتان رئيسيتان على هذه العملية: النقر وطحن الخيوط. في حين أن كلاهما يحققان نفس الهدف - الخيوط الوظيفية - فإن نهجها وقدراتهم وتطبيقاتهم المثالية تختلف بشكل كبير. اختيار التقنية المناسبة يعتمد على عوامل مثل حجم الثقب والعمق والمواد ونوع الخيط وحجم الإنتاج. يقسم هذا الدليل الاختلافات الرئيسية لمساعدتك على اختيار الحل الأكثر كفاءة وفعالية من حيث التكلفة لتحديات التصنيع الخاصة بك.
النقر: السرعة والبساطة لأقطار أصغر
يبقى النقر بطلاً لا جدال فيه للسرعة ، خاصةً عند تخطيط ثقوب صغيرة (عادةً أقل من M6 أو 1/4 "). تنبع كفاءته من استخدام أداة مخصصة (الصنبور) تتطابق مع قطر الثقب ومستوى الخيط. تدور الصنبور وتغذية محورية في الثقب ، وقطع ملف تعريف الخيط في حركة واحدة مستمرة. وهذا يجعلها سريعة ومباشرة بشكل استثنائي، وخاصة بالنسبة للثقوب في المواد الناعمة وعمليات الإنتاج الكبيرة الحجم من الخيوط القياسية.
المزايا الرئيسية للنقر:
- سرعة غير مسبوقة: بالنسبة للخيوط الصغيرة القياسية ، غالباً ما يكون النقر أسرع طريقة.
- بساطة العملية: يتطلب الحد الأدنى من تعقيد البرمجة على آلة CNC.
- قدرة ثقب عميق: يمكن بفعالية خيوط ثقوب عميقة نسبيا في المواد المناسبة.
- فعالة من حيث التكلفة للمعايير: الصنابير رخيصة نسبيا للأحجام والأحجام الشائعة.
حيث يواجه النقر القيود
على الرغم من سرعته، يواجه الاستفادة تحديات مع تزايد تعقيد المتطلبات:
- ثقوب أكبر:مع زيادة قطر الثقب (عموما فوق M12 أو 1/2 ") ، تصبح الصنابير أكثر تكلفة بشكل كبير ، عرضة للانحراف ، وتتطلب عزم دوران هائل ، غالبا ما يتجاوز قدرات الآلة.
- الثقوب العمياء: إخلاء الشريحة يصبح مسألة رئيسية. يمكن للرقائق التعبئة في الأسفل ، مما يزيد من الاحتكاك والحرارة وتآكل الأدوات وخطر كسر الصنبور. تحقيق عمق خيط دقيق بالقرب من الأسفل هو أيضا أكثر صعوبة.
- صعب & المواد الغريبة: المواد مثل التيتانيوم أو إنكونيل أو الفولاذ الصلب تتآكل بسرعة الصنابير بسبب قوى القطع العالية وتوليد الحرارة في المشاركة الكاملة. عمر الأداة ينخفض.
- مرونة الخيط: هناك حاجة إلى صنبور منفصل لكل قطر خيط فريد من نوعه ، ومستوى ، واليد (يسار / يمين) ، والملف الشخصي (على سبيل المثال ، UNC ، UNF ، Metric ، NPT). وهذا يتطلب مخزون كبير ومكلف.
- خطر كسر الأداة: الصنابير المكسورة صعبة ومستهلكة للوقت لإزالتها ، مما يحتمل تخليص أجزاء مكلفة.
طحن الخيط: فتح المرونة والدقة
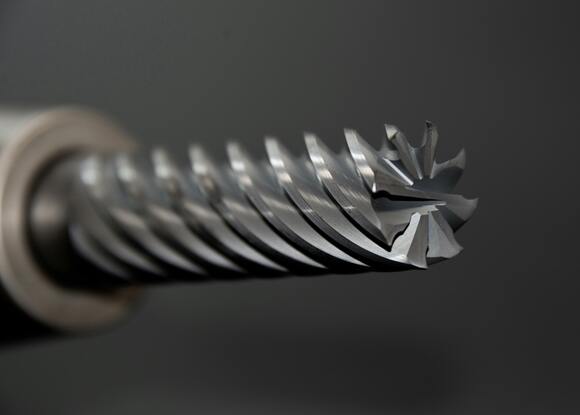
طحن الخيط يستخدم مسار أداة التدخل الدوارة والمحلوية. يتحرك القطع (أصغر من قطر الثقب) في مسار دائري بينما يتحرك في نفس الوقت إلى أسفل (أو إلى أعلى) محور Z ، وقطع ملف تعريف الخيط تدريجياً. تقدم هذه الطريقة مرونة لا مثيل لها وتتميز في السيناريوهات الصعبة.
المزايا الأساسية لطحن الخيط:
- أداة واحدة ، العديد من المواضيع: يمكن لمطاحنة خيط واحدة أن تنتج مجموعة واسعة من قطر الثقب (ضمن نطاقها) وملاعب خيط مختلفة ، بشرط أن تتطابق الملعب مع هندسة القطع. يمكن لنفس الأداة في كثير من الأحيان إنشاء كل من الخيوط الداخلية والخارجية ، وكذلك الخيوط اليمنى واليسارية. وهذا يقلل بشكل كبير من تكاليف مخزون الأدوات.
- إخلاء رقاقة متفوقة: المسار الدائري للأداة وعمل القطع المتقطع يسمح لسائل التبريد بفعالية تنظيف الشرائح بعيدا عن منطقة القطع. وهذه ميزة حاسمة بالنسبة طحن الخيط للثقوب العمياء ، مما يقلل بشكل كبير من خطر تعبئة الشريحة وكسر الأداة مقارنة بالنقر.
- الدقة & التحكم: يوفر سيطرة ممتازة على عمق الخيط ، بما في ذلك وقف دقيق بالقرب من أسفل الثقوب العمياء. ينتج خيوط عالية الجودة مع التشطيب السطحي الممتاز ودقة الأبعاد. يستوعب بسهولة الملفات الشخصية المخصصة أو غير القياسية (على سبيل المثال ، UNJ ، ACME ، Stub Acme).
- أقل قوى القطع: فقط جزء من محيط الأداة يشارك في المادة في أي وقت، مما يولد قوة شعاعية أقل بكثير وعزم الدوران من النقر. هذا يقلل من الإجهاد على محور الآلة وقطعة العمل ، ويقلل من الانحراف ، ويسمح بالتخييط بالقرب من الحواف أو في أقسام ذات جدران رقيقة.
- مثالية لأقطار كبيرة: طحن الخيط هو الحل المهيمن والأكثر عملية طحن الخيط ثقوب قطرها الكبير (على سبيل المثال ، فوق 1.5 " أو 38 مم). الصنابير لهذه الأحجام مكلفة للغاية وتتطلب عزم دوران هائل.
- غزو المواد الصعبة: قوى القطع المنخفضة وإخلاء الشريحة الفعالة تجعل طحن الخيط مناسب بشكل استثنائي طحن المواد الصعبة مثل التيتانيوم، إنكونيل، الفولاذ المقاوم للصدأ، والسبائك الصلبة. عمر الأداة عموما أطول بكثير من النقر في هذه التطبيقات.
الرأس إلى الرأس: متى تختار أي طريقة
إليك مقارنة سريعة تسلط الضوء على السيناريوهات النموذجية:
| ميزة | النقر | طحن الخيط |
|---|---|---|
| أفضل لحجم الثقب | ثقوب صغيرة (< M6 / 1/4 " ) | ثقوب أكبر، جميع الأحجام |
| السرعة | أسرع (ثقوب صغيرة) | أبطأ (لكل ثقب) ولكن في كثير من الأحيان أكثر مرونة |
| الإعداد/البرمجة | أبسط | أكثر تعقيداً (يتطلب مسار حلوي) |
| تكلفة الأداة (لكل موضوع) | أسفل (حجم المعتاد) | أعلى (لكل أداة) ولكن مخزون أقل |
| الثقوب العمياء | تحدي (إخلاء الشريحة) | ممتازة (طحن الخيط للثقوب العمياء) |
| قطر كبير | غير عملي / مكلف (> M12/1/2 " ) | أساسي (طحن الخيط ثقوب قطرها الكبير) |
| المواد الصلبة | سيئة أداة الحياة | أداة جيدة الحياة (طحن المواد الصعبة) |
| مرونة الخيط | منخفض (أداة مخصصة لكل موضوع) | عالية جداً |
| التحكم في الشريحة | فقير (لا سيما أعمى/عميق) | ممتازة |
| القوى الشعاعية | عالية | منخفض |
| الدقة / الانتهاء | جيد | ممتازة |
الغوص العميق: لماذا تلمع طحن الخيوط في التطبيقات الحرجة
طحن الخيط للثقوب العمياء : كما ذكرنا ، فإن إخلاء الشريحة أمر بالغ الأهمية. مسار أداة طحن الخيط يطيح بطبيعته الشرائح للأعلى والخارج مع تدفق سائل التبريد. ويمكن للمبرمجين أيضًا استخدام استراتيجيات تدوير الدراجات أو مسار الأدوات المحدد لزيادة تعزيز كسر الشريحة وإزالتها ، وضمان الخيوط النظيفة ومنع تلف الأداة حتى العمق المطلوب.
طحن الخيط ثقوب قطرها الكبير : التكلفة وغير العملية المادية للصنابير الكبيرة تجعل طحن الخيط الحل الوحيد القابل للتطبيق CNC للثقوب فوق حوالي 1.5 بوصة. تستخدم العملية قطع قياسية متوفرة بسهولة وتستفيد من قدرة التدخل الحلفي للجهاز ، مما يجعلها ممكنة وفعالة من حيث التكلفة.
طحن المواد الصعبةفي سبيكات مثل التيتانيوم أو إنكونيل ، فإن إدارة الحرارة والتوتر على الأدوات أمر بالغ الأهمية. قوى القطع المنخفضة لطحن الخيط تقلل من توليد الحرارة. جنبا إلى جنب مع إخلاء الشريحة الفعالة والقدرة على استخدام معايير القطع المثلى (السرعة والتغذية والخطوات) وطلاء الأدوات المتخصصة (مثل AlTiN أو الماس) ، فإنه يحقق عمر أداة أفضل بشكل كبير وجودة خيط متسقة مقارنة بالنقر.
المشهد المتطور: الابتكارات في طحن الخيوط
تستمر تكنولوجيا طحن الخيوط في التقدم ، وتعزيز قدراتها:
- أدوات الجمع: تقوم مطاحن الحفر / الخيط بتنفيذ الحفر والخيط في عملية واحدة ، مما يقلل من أوقات الدورة وتغييرات الأدوات.
- أداة متقدمة هندسة & طلاءات: تصاميم البنوت المثلى لتحسين تدفق الشريحة والطلاءات الصلبة للغاية (مثل الماس CVD / PCD) تمدد بشكل كبير عمر الأداة ، وخاصة في المواد الكاشحة.
- " ذكي" التصنيع: التكامل مع أنظمة CNC يسمح بالتحكم التكيفي ومراقبة قوى القطع وتعديل المعلمات في الوقت الحقيقي للأداء الأمثل وحماية الأدوات.
- استراتيجيات عالية الكفاءة: وتهدف استراتيجيات مسار الأدوات الجديدة إلى زيادة تقليل أوقات الدورة مع الحفاظ على الجودة.
الاستنتاج: تطابق الطريقة مع الحاجة
لا يوجد " أفضل" طريقة الخيوط لمعالجة CNC. الاختيار المثالي يعتمد بالكامل على متطلبات التطبيق المحددة:
- اختر النقر على: إنتاج حجم كبير من الخيوط الصغيرة القياسية (وخاصة الثقوب) في مواد سهلة نسبيا للتجهيز حيث السرعة هي المحرك الرئيسي وإدارة المخزون قابلة للإدارة.
- اختر طحن الخيط لـ: طحن الخيوط ثقوب قطرها الكبير ، طحن الخيوط ثقوب أعمى ، طحن الخيوط المواد الصعبة ، التطبيقات التي تتطلب أشكال خيوط عالية الدقة أو فريدة من نوعها ، إنتاج حجم منخفض إلى متوسط حيث تقلل مرونة الأدوات من التكاليف ، والحالات التي تتطلب التحكم في الشريحة المتفوقة وقوى القطع المنخفضة.
من خلال فهم الاختلافات الأساسية، نقاط القوة، والقيود من طحن الخيوط والنفذ، يمكن لمبرمجي CNC ومهندسي التصنيع اتخاذ قرارات مستنيرة لتحسين كفاءة التصنيع، وجودة الأجزاء، وتكاليف الأدوات، والإنتاجية العامة لكل مهمة خيوط. بالنسبة لتطبيقات المواد المعقدة أو الكبيرة أو العمياء أو المتطلبة ، يثبت طحن الخيوط باستمرار أنه الحل القوي والمتعدد الاستخدامات.